


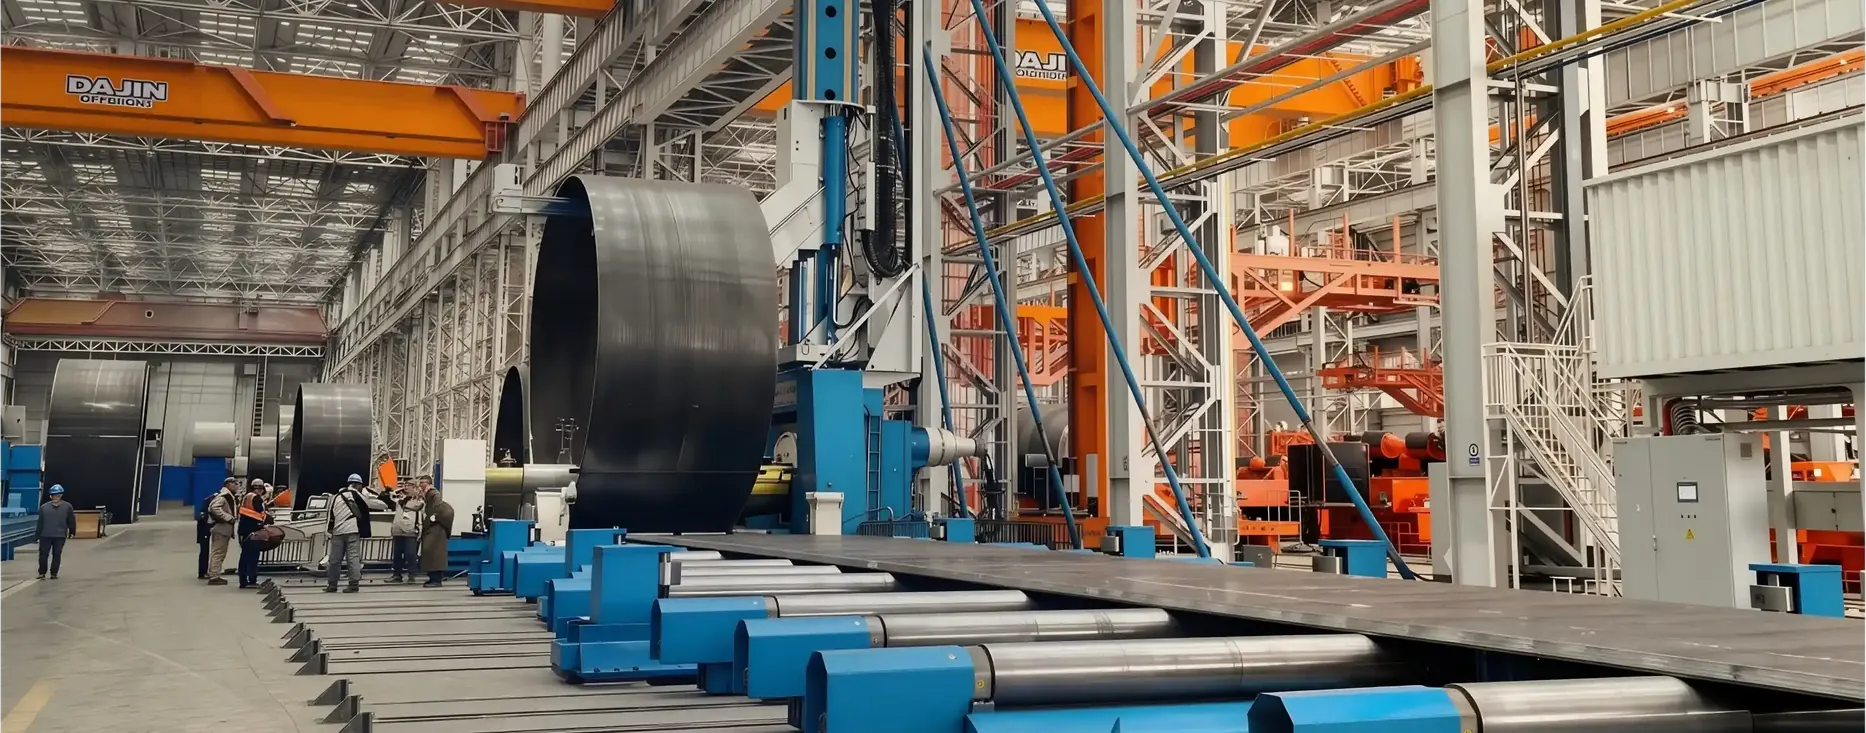
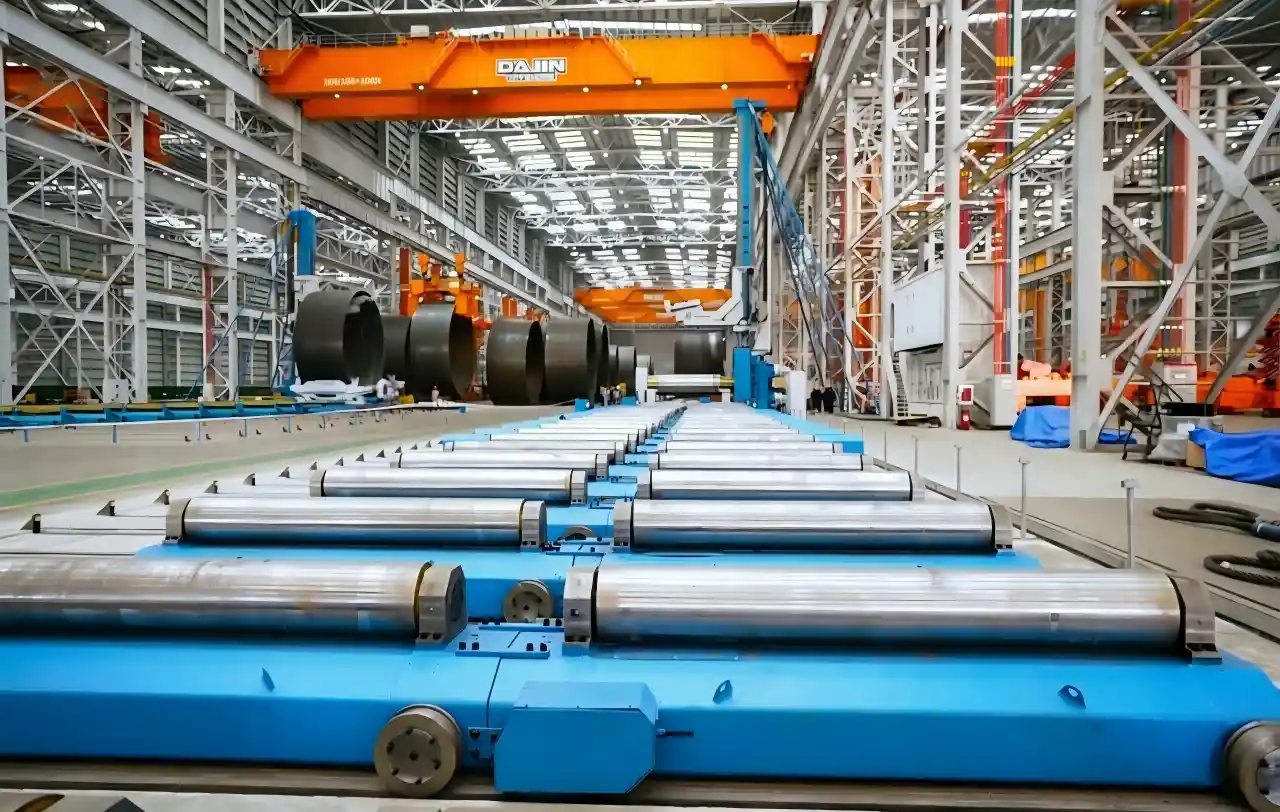
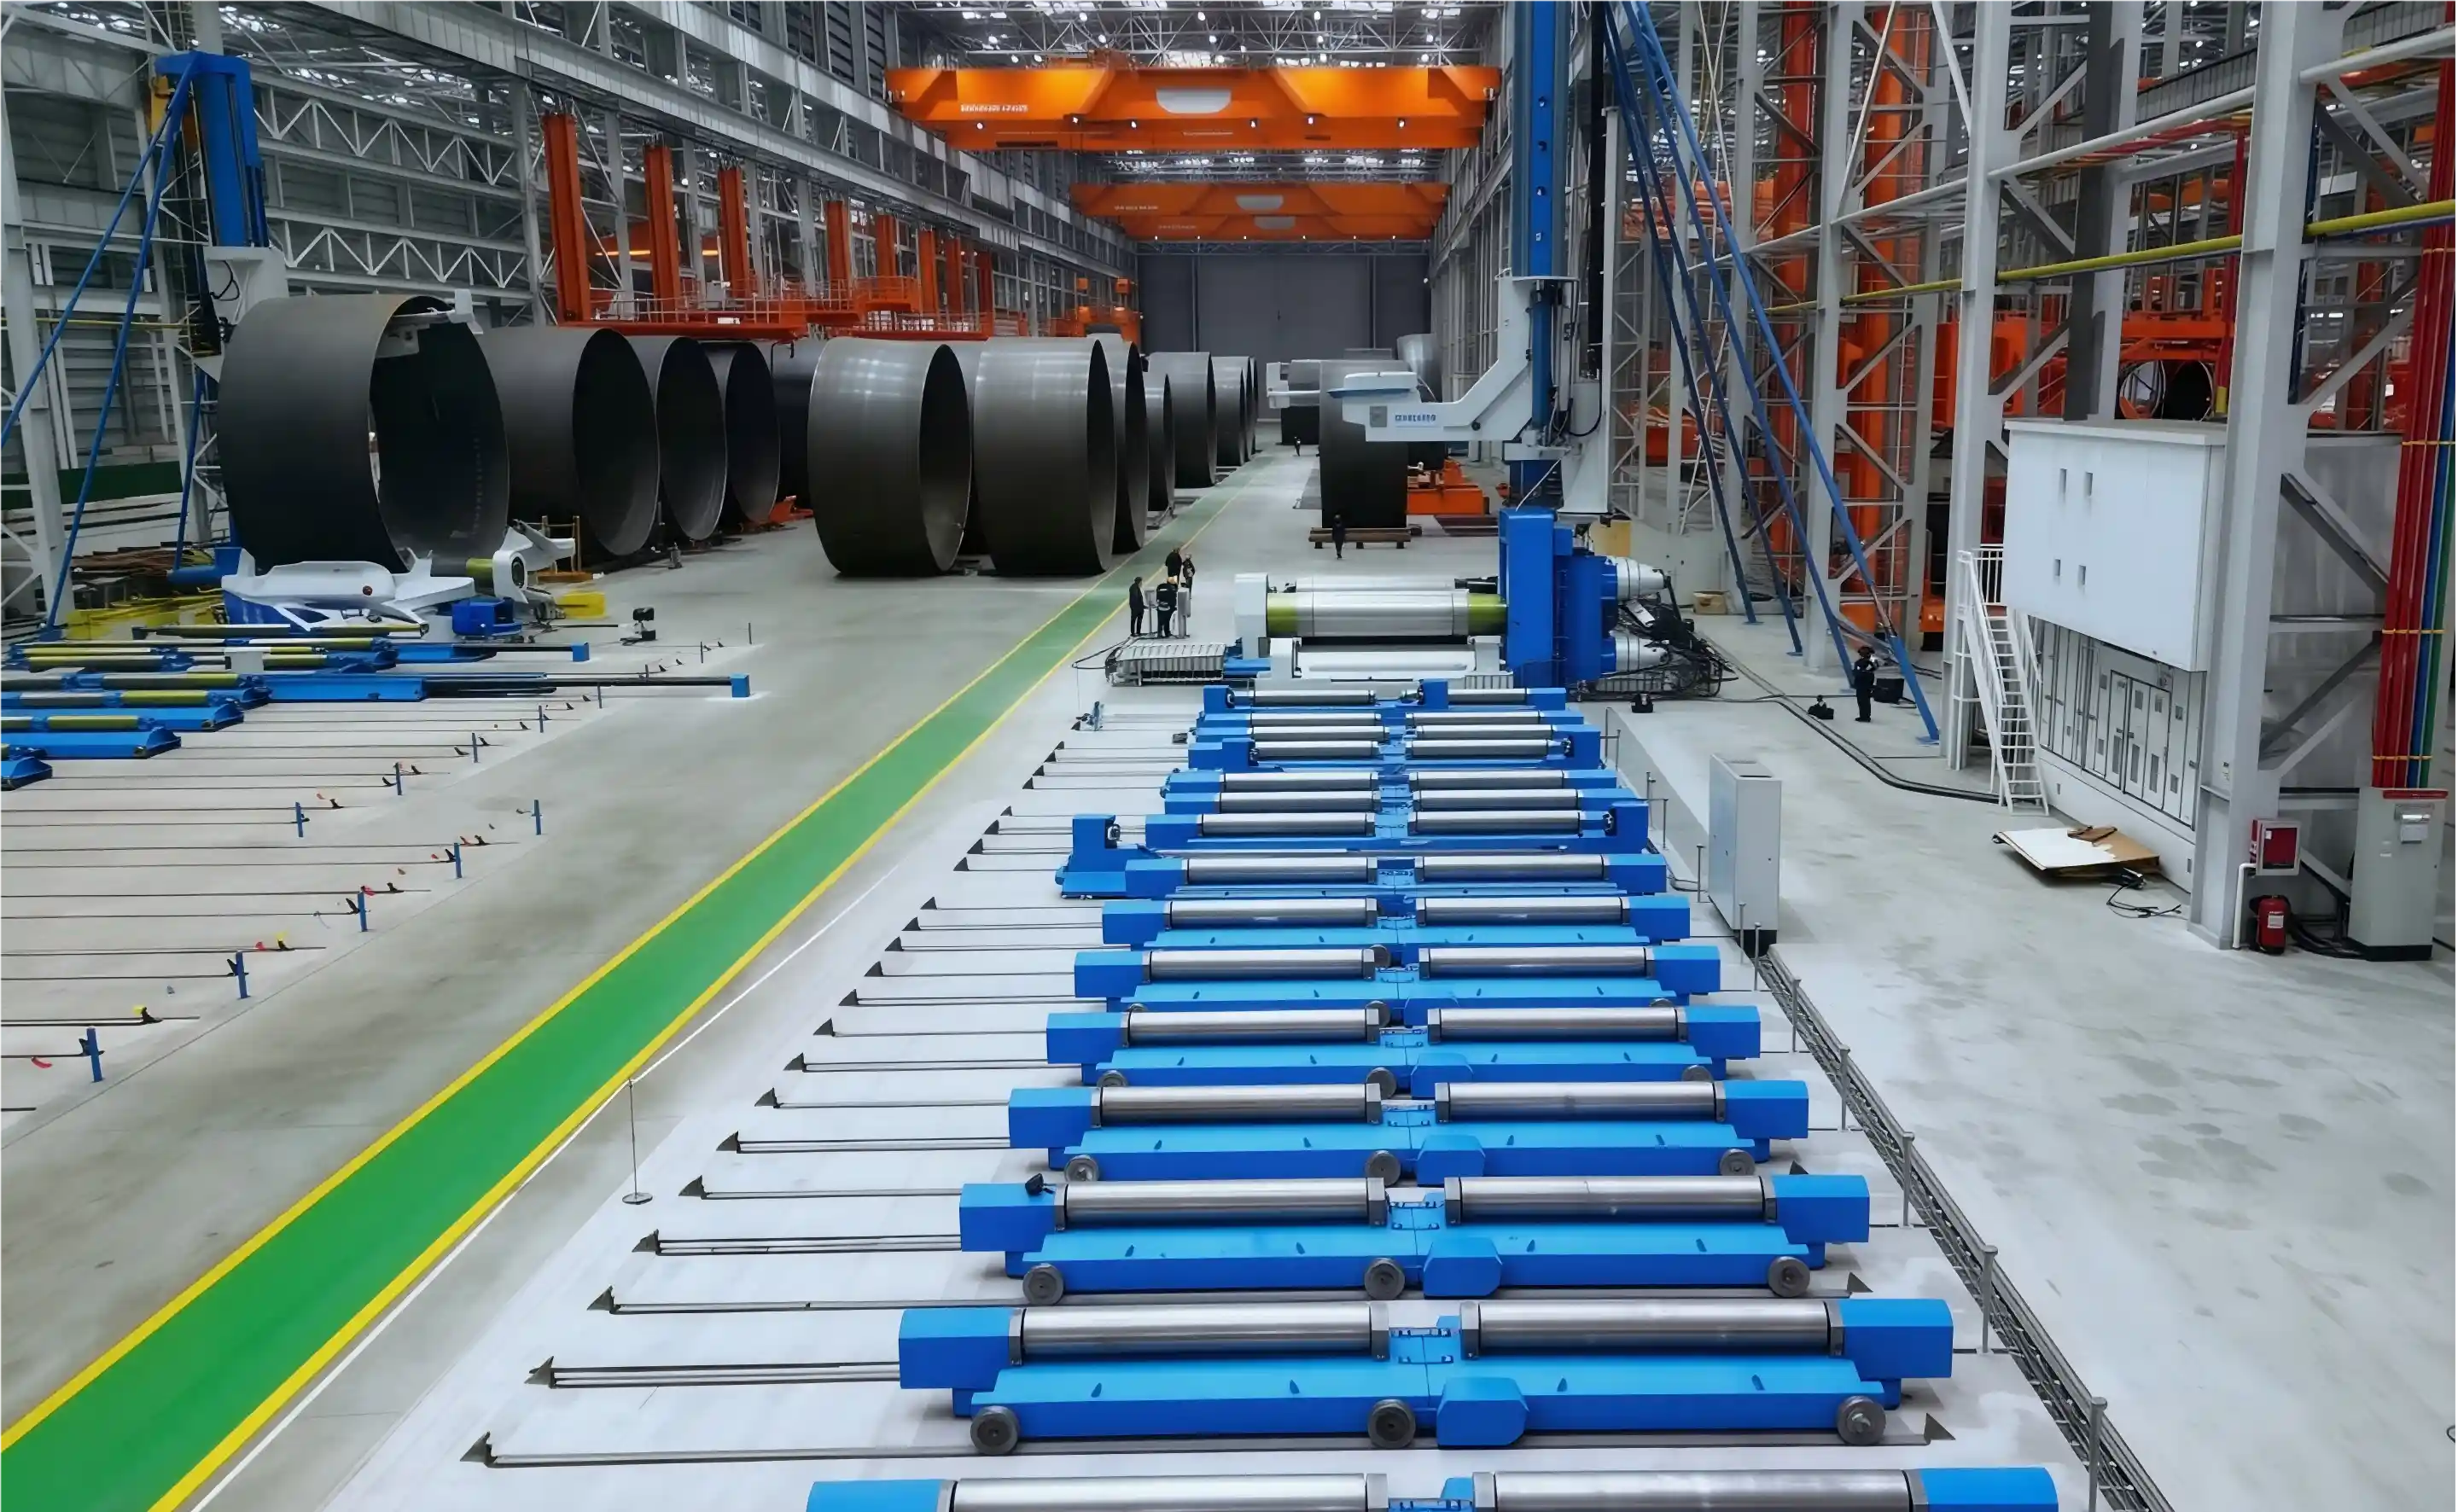
يمكن لمشغل واحد إكمال مكون برج رياح كامل كل 20-30 دقيقة (بما في ذلك الخياطة السابقة). يمكنها تمكين الإنتاج المستمر على 2-3 ورديات. يقلل تقليل وقت الدورة القيادية للصناعة إلى 200+ برج كامل سنويًا لكل آلة.
دوريتان سفليتين مستقلتين، كل منها بمحاذاة هيدروليكية مخصصة. يخلق تكيف هندسي مرن لكل من الأقسام المروحية المتماثلة والشاذة — حاسم للهندسة المائلة لبرج الرياح.
تتميز حاملة التحمل العلوية بوجود آلية حظر مخروطية متكاملة. تحقق زوايا مخروطية قياسية 30° بسعة تحمل بنسبة 50% من تصنيف الجهاز. يلغي الحاجة إلى معدات لف مخروطية منفصلة، مما يقلل مساحة الأرض بنسبة 35%.
مراقبة المنحدرات متعددة النقاط في الوقت الفعلي عبر عرض الصفيحة بأكمله. يحافظ تعديل السيرفو الآسي على تحمل المسطح ±2 مم حتى مع أحمال الصفائح السميكة 50 مم — أساسي لأقسام قاعدة البرج التي تتطلب محاذاة الجناح الدقيق.
يخزن برنامج CNC مسبقًا جميع قوالب أنماط أبراج الرياح. يختار المشغل نوع البرج من قائمة منسدلة؛ يعدل الجهاز تلقائيًا الضغط والسرعة والشكل الهندسي. يلغي أخطاء الحساب اليدوية، يقلل وقت التدريب بنسبة 60%.
الوضع المنسق مع محطة اللحام اللاحقة للخياطة. ينقل المكون المكتمل مباشرة إلى الرف اللحامي دون إعادة وضعه — يوفر 8-10 دقائق لكل قطعة، يحسن محاذاة خط اللحام بنسبة ±1 مم.
تستخدم الآلة أسطوانات سفلية هيدروليكية مزدوجة مع وضع أفقي مستقل. يتحرك كل لف عبر صمام نسبي مخصص يُسيطر عليه خوارزميات PLC مُعدّة خصيصًا للأقسام المتناقصة لأبراج الرياح.
مقاييس الدقة:تحمل القطر: ±3 مم عند القاعدة، ±2 مم عند القسم المتوسط | تحمل زاوية الكون: ±0.5° | عدم التناظر (الخارج عن الدائرية): ≤1.5% من القطر
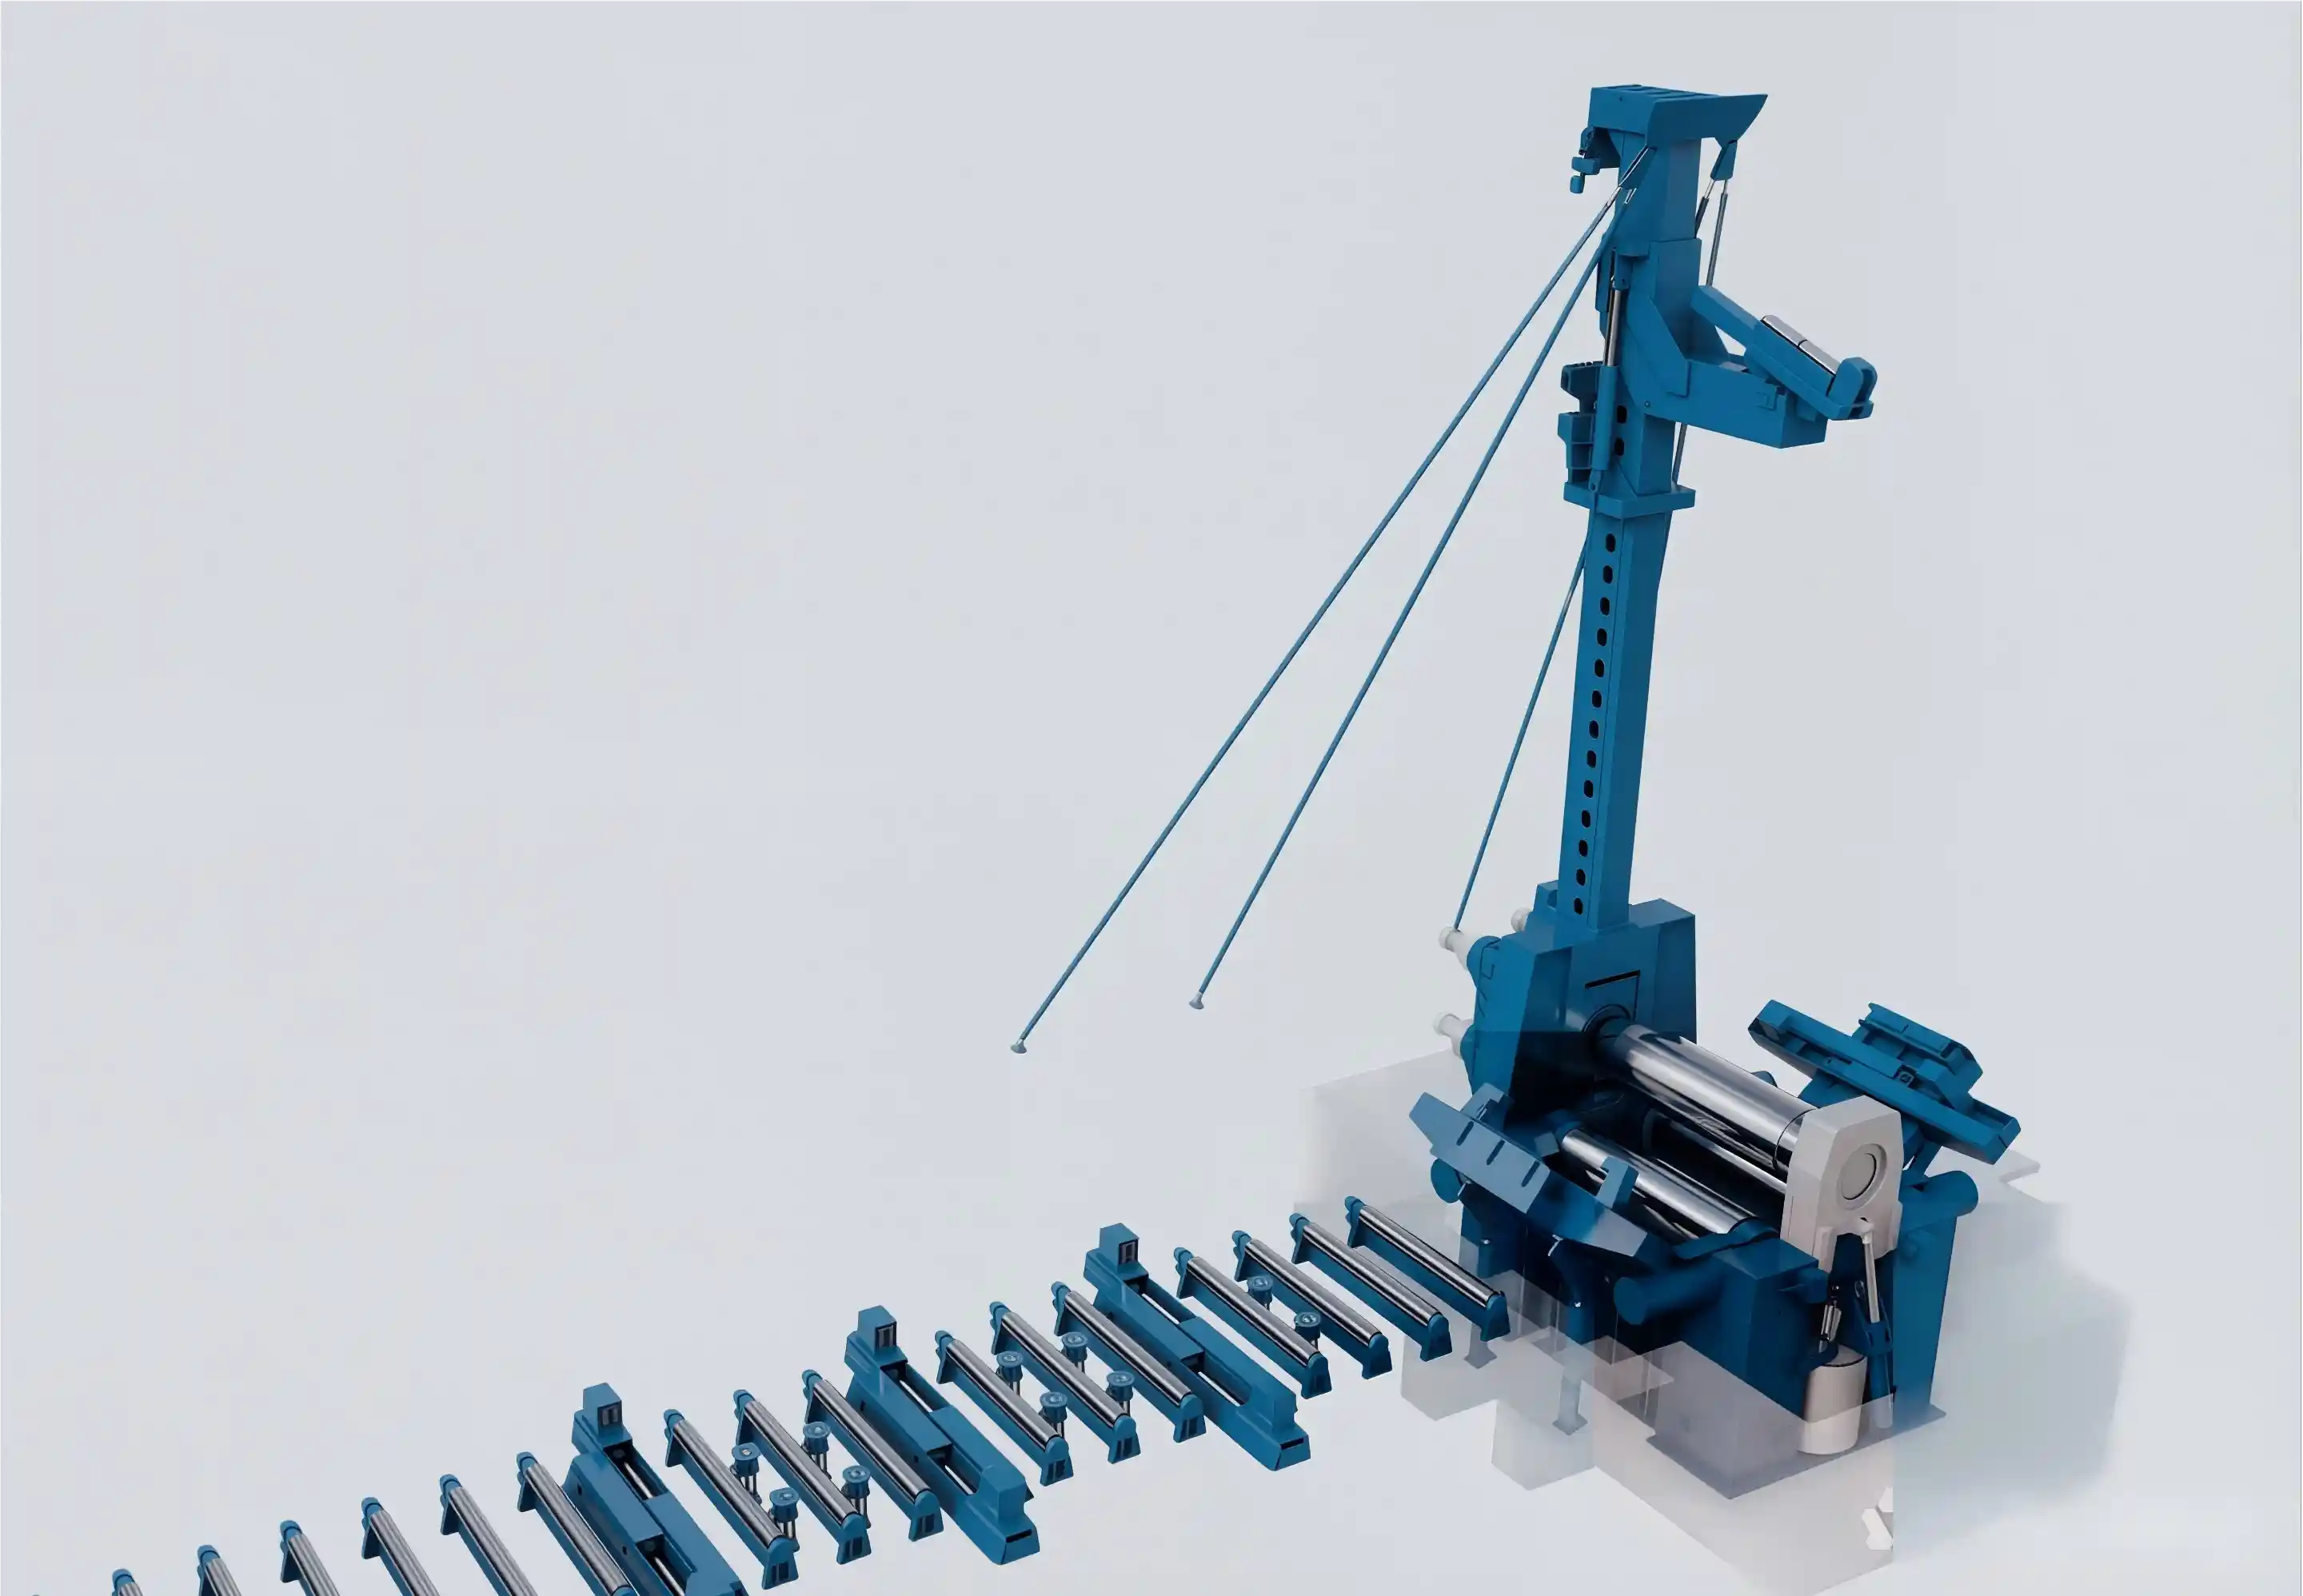
آلية انحدار متخصصة على مقعد الباب المنخفض تتكيف مع اللف اللامركزي. كتل الانحدار المدمجة تمنع انحراف زاوية الكون غير المرغوب أثناء اللف تحت ضغط عالي.
تطبيق برج الرياح:يسمح بالانتقال السلس من قسم القاعدة الأسطواني إلى القسم العلوي المتناقص. إنتاج كون مع فم صغير دون معدات ثانوية.
مواد أبراج الرياح (الفولاذ عالي القوة كيو345/كيو420) تحتاج إدارة ضغط متقدمة لمنع العيوب السطحية مع تحقيق المنتدى المستهدف.
توافق المواد:كيو 345: 40-60 ميغاباسكال | كيو 420: 50-75 ميغاباسكال | أبي 5 إل إكس 65: 30-50 ميغاباسكال
تشمل قاعدة البيانات المثبتة مسبقاً 50+ أو أكثر من الملفات القياسية لأبراج الرياح التي تغطي نماذج توربينات بقدرة من 1.5 ميغاواط إلى 5.0 ميغاواط من الشركات الرئيسية (فيستاس، جي إي، سيمنز جيمزا، معايير نرل).
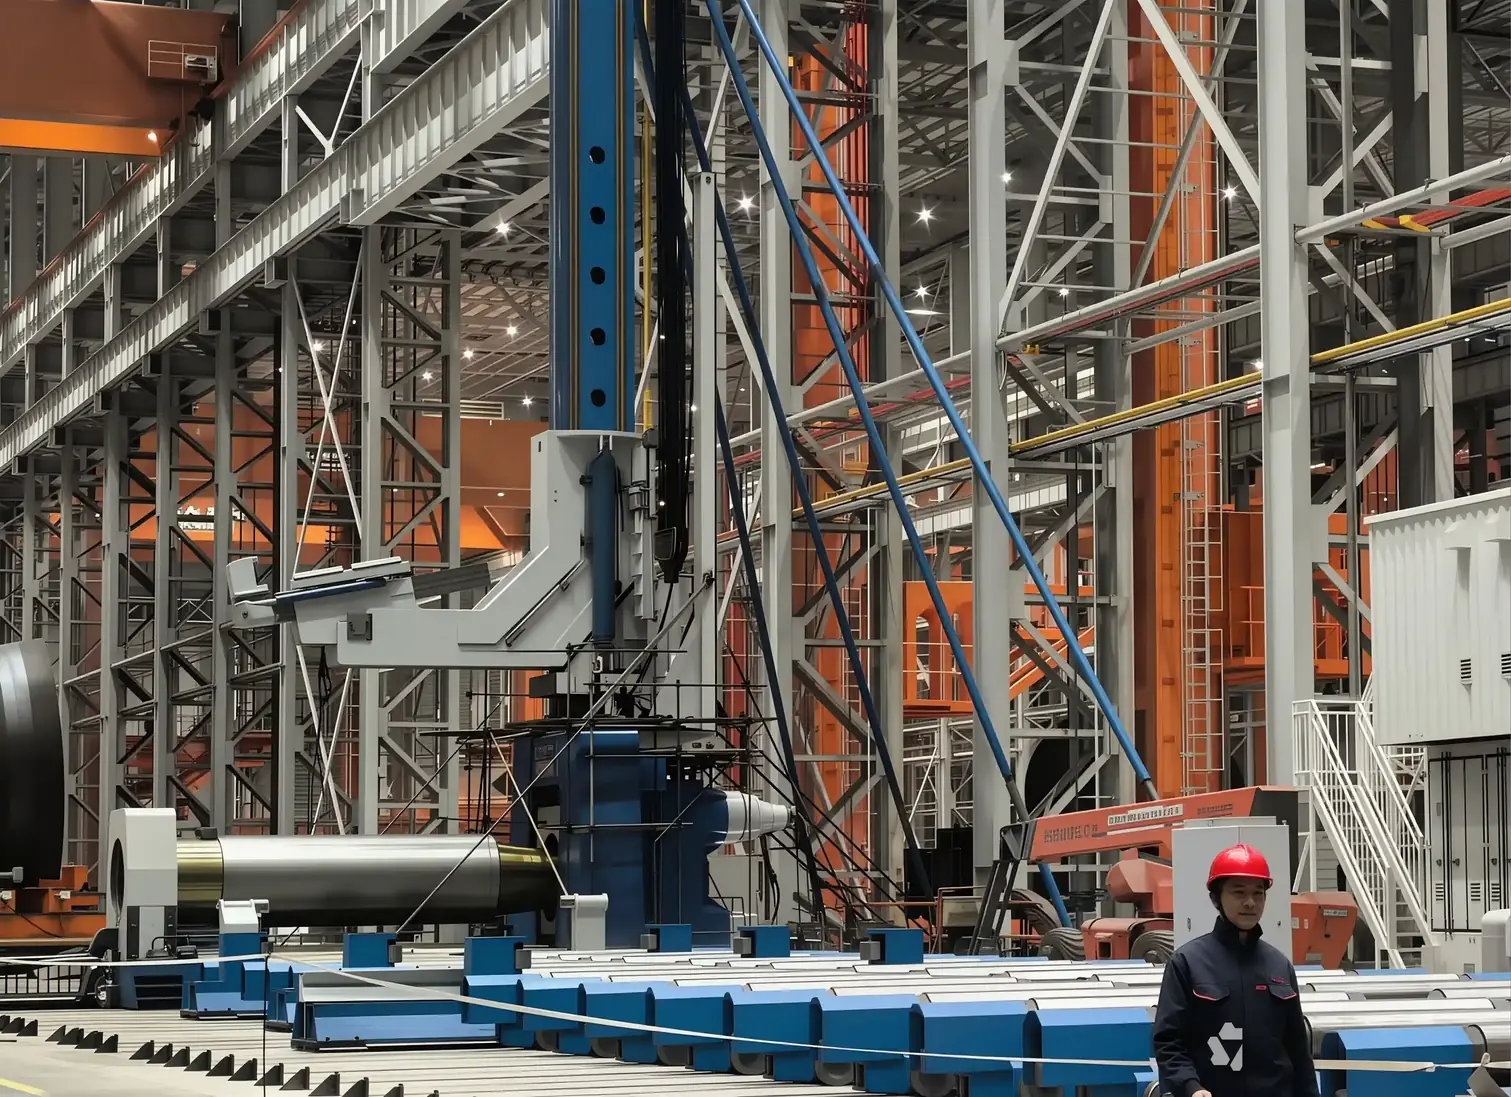
ألواح الصلب عالية الشدة (Q345)، تصميم مضاد للتوتر. تخطيط الشعاع الأفقي يتسع لعرض لوحة 3500 مم. الانحراف الجانبي أقل من 0.5 مم تحت الحمل الكامل 4000 طن.
أسطوانات مصقولة 42CrMo بدفع هيدروليكي للأسطوانة السفلى المزدوجة. محركات هيدروليكية SAI/Parker مخصصة مع صنابير كوكبية، انحراف أقل من 3 دقائق قوسية.
مضخة متغيرة السحب بأسطوانة متذبذبة (80-140 ملم³/دورة). 2×20L تراكمات لإعادة الوضع السريع. مصفوفة صمامات متناسبة، تخفيف الضغط 250 بار.
PLC Siemens S7-1200 مع مدخلات أمان متكررة. شاشة لمس ملونة بحجم 7 إنش، لغتان صينية/إنجليزية. خمسة مقاييس LVDT للتحكم في الموقع.
| النموذج | عرض اللوحة (ملم) | النطاق السمك (ملم) | السعة (ط) | قوة المحرك الرئيسي (كيلوواط) | سرعة اللف (م/دقيقة) | نطاق زاوية القنبة | الأبعاد L×W×H (ملم) |
|---|---|---|---|---|---|---|---|
| EZW11S-30×3500 | 3500 | 20-30 | 2500 | 37.5+15 | 2.0-4.5 | من 15 إلى 30 درجة | 6200×3500×2800 |
| EZW11S-40×3500 | 3500 | 25-40 | 3500 | 48+18.5 | 1.8-4.0 | من 15 إلى 30 درجة | 6800×3500×2900 |
| EZW11S-50×3500 | 3500 | 30-50 | 4500 | 52+22 | 1.5-3.5 | 15-35° | 7200×3500×3200 |
| EZW11X-60×3500 | 3500 | 40-60 | 6000 | 60+30 | 1.2-3.0 | 20-40° | 7800×3700×3500 |
أجب على أسئلة قليلة سريعة لمساعدتنا في توصية أفضل آلة طي لوحة مناسبة لتطبيقك.
فولاذ عالي القوة من الدرجة الرياح Q345 و Q420. سمك 20-50 مم، قطر 3500-4500 مم. المتطلب الحرج: دقة قطر الملحق الأساسي ±3 مم.
المواد Q345، Q420. سمك 15-40 مم، قطر 2800-3500 مم. المتطلبات الحرجة: التباين ≤1.5%، محاذاة اللحام ±2 مم.
المواد Q345، Q420، 16Mn. سمك 12-35 مم، زاوية مخروطية 15-30°. المتطلبات الحرجة: زاوية مخروطية متسقة ±0.5°.
المواد Q345، Q420. سمك 8-20 مم، قطر 2500-4000 مم. المتطلبات الحرجة: التناسق ±1 مم.
Q345 + تغليف مركب. سمك 15-30 مم، قطر 2000-3500 مم. المتطلبات الحرجة: سطح للتصاق المركب.
المواد عالية القوة Q345، 16Mn للثقوب. سمك 25-50 مم، قطر 3000-4200 مم. المتطلبات الحرجة: مستوى سطح الحافة ±2 مم.
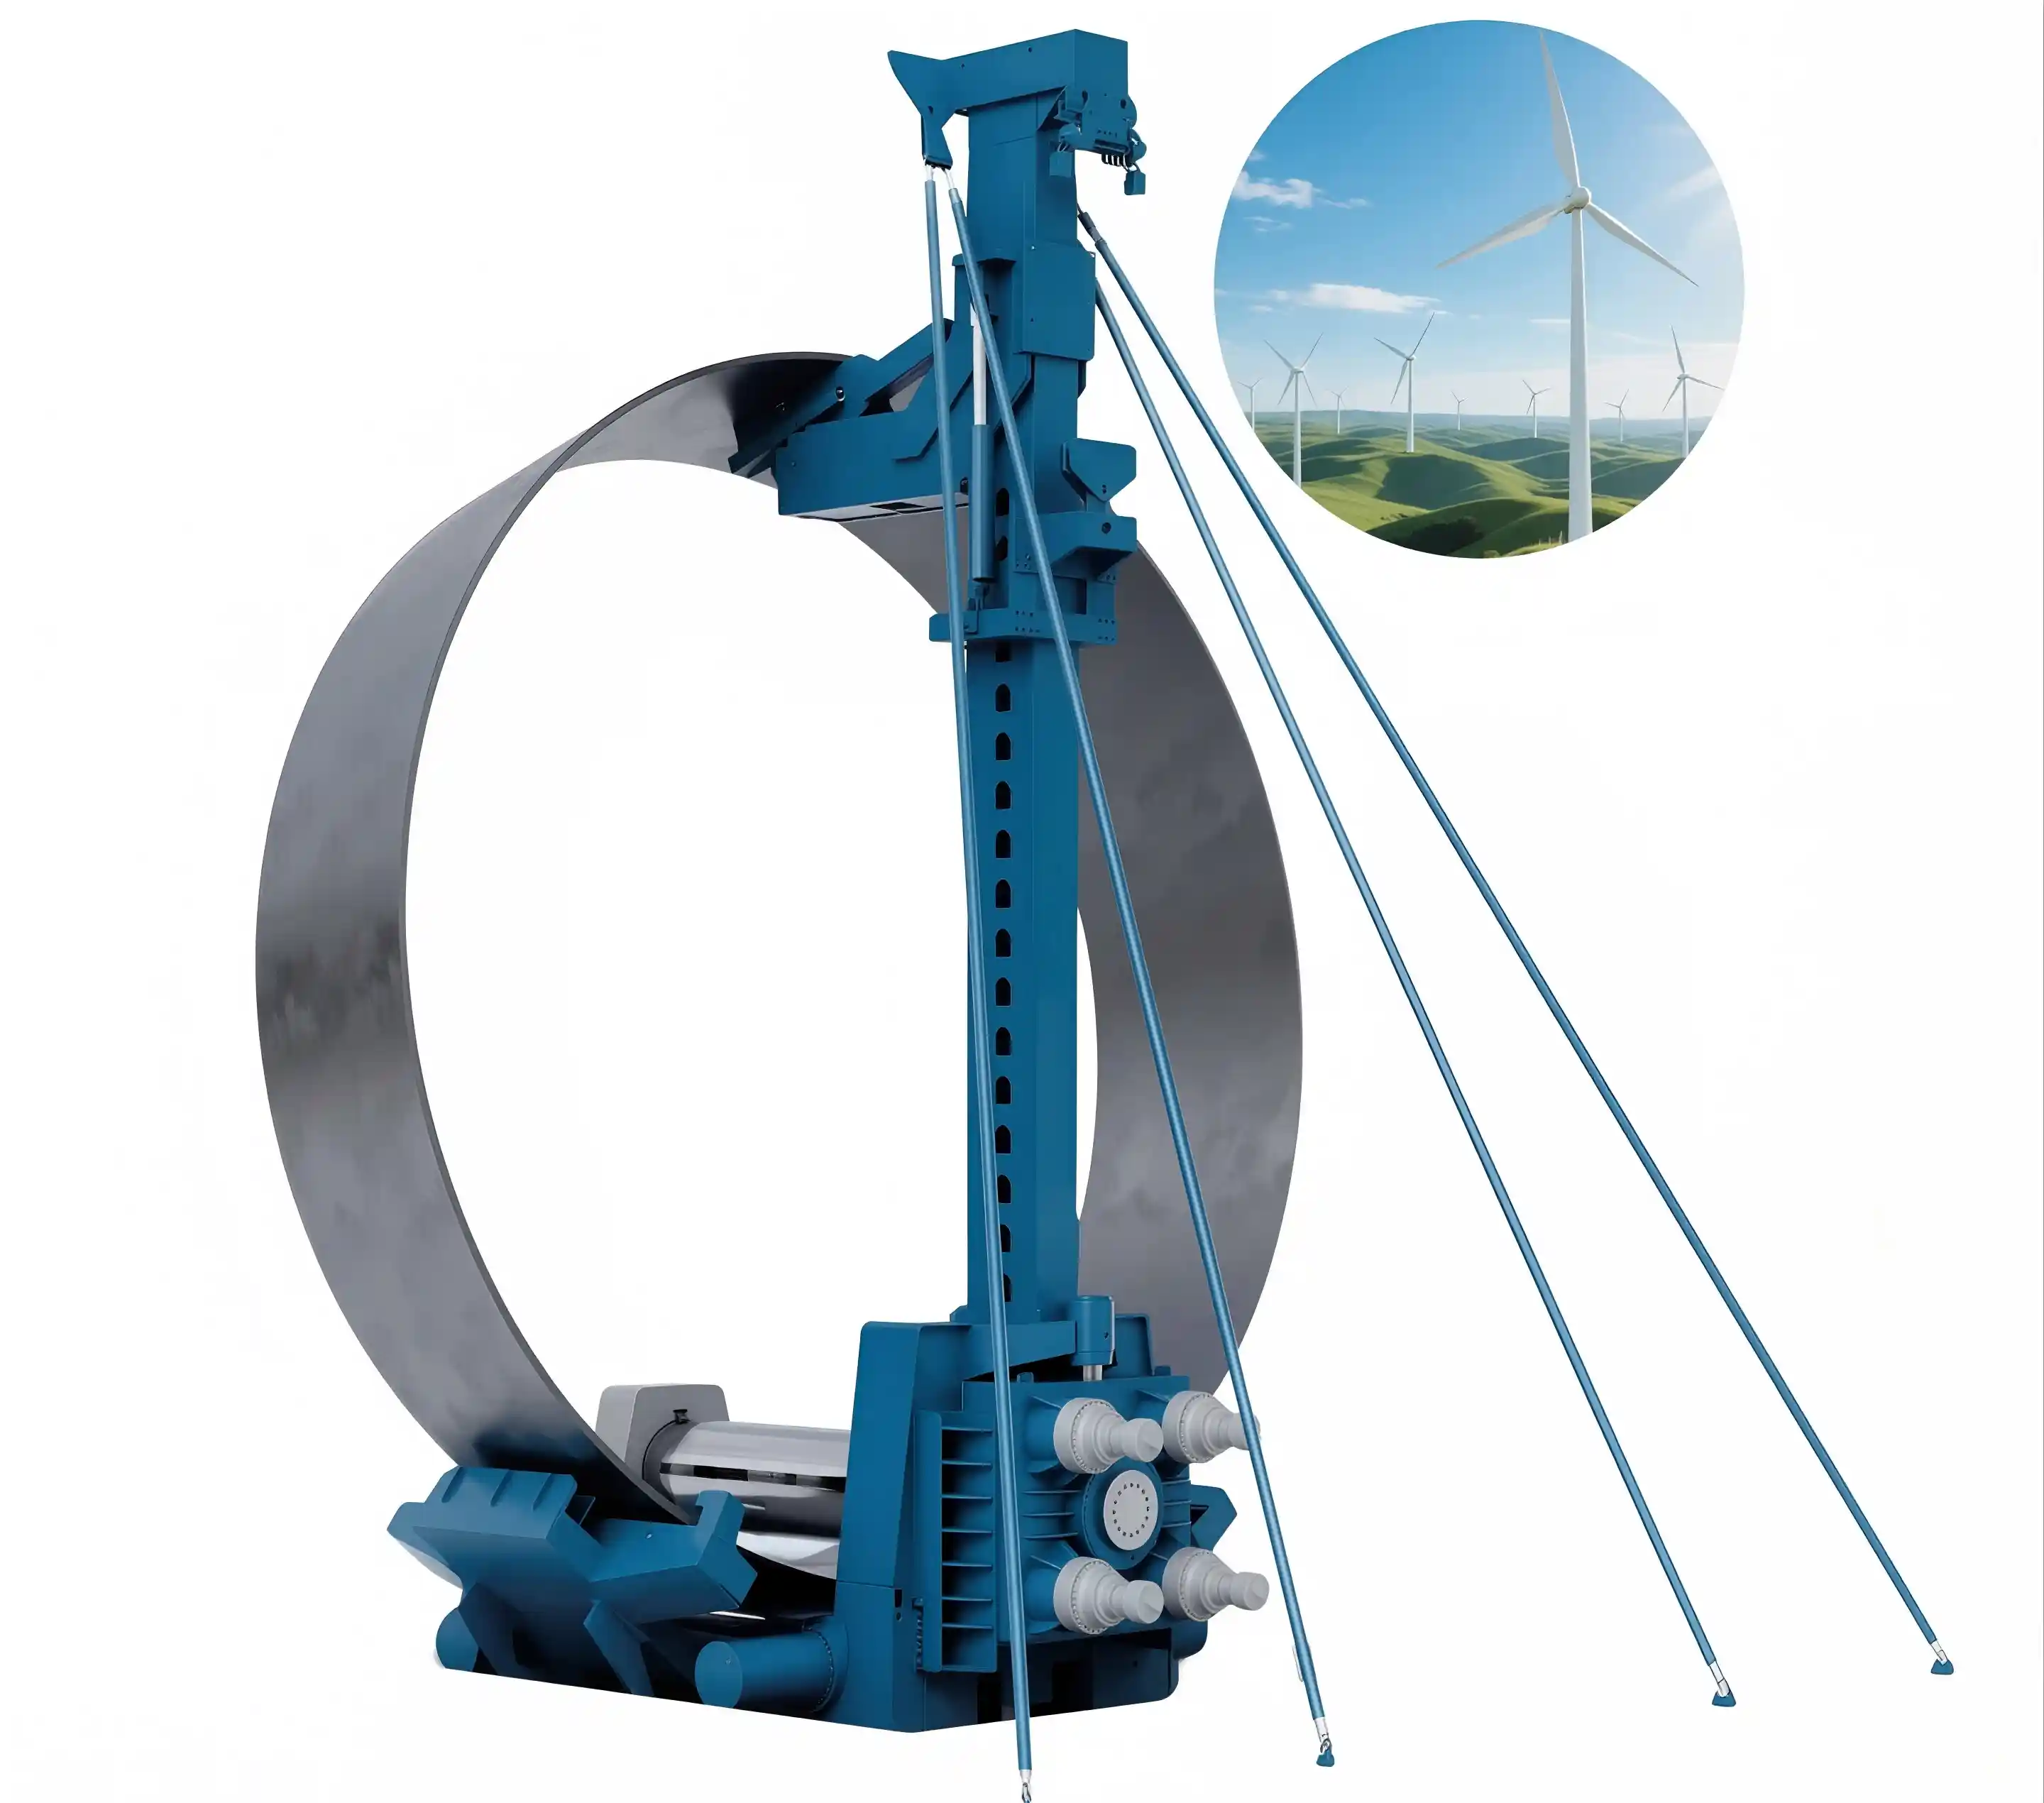
التحدي:كانت الآلات ذات الهندسة الثابتة السابقة تتطلب تغيير الأدوات لمدة 45 دقيقة. كان الاختناق الإنتاجي عند 120 برج/سنة مقابل الطلب 180+.
الحل:تم نشر EZW11S-50×3500 مع أكثر من 50 ملف برمجي مسبق البرمجة لأبراج الرياح.
النتيجة:تم تحقيق 210 برج/سنة (+75%)، وقت الإعداد 45 دقيقة → 2 دقيقة، معدل إعادة العمل 8% → 1.2%.
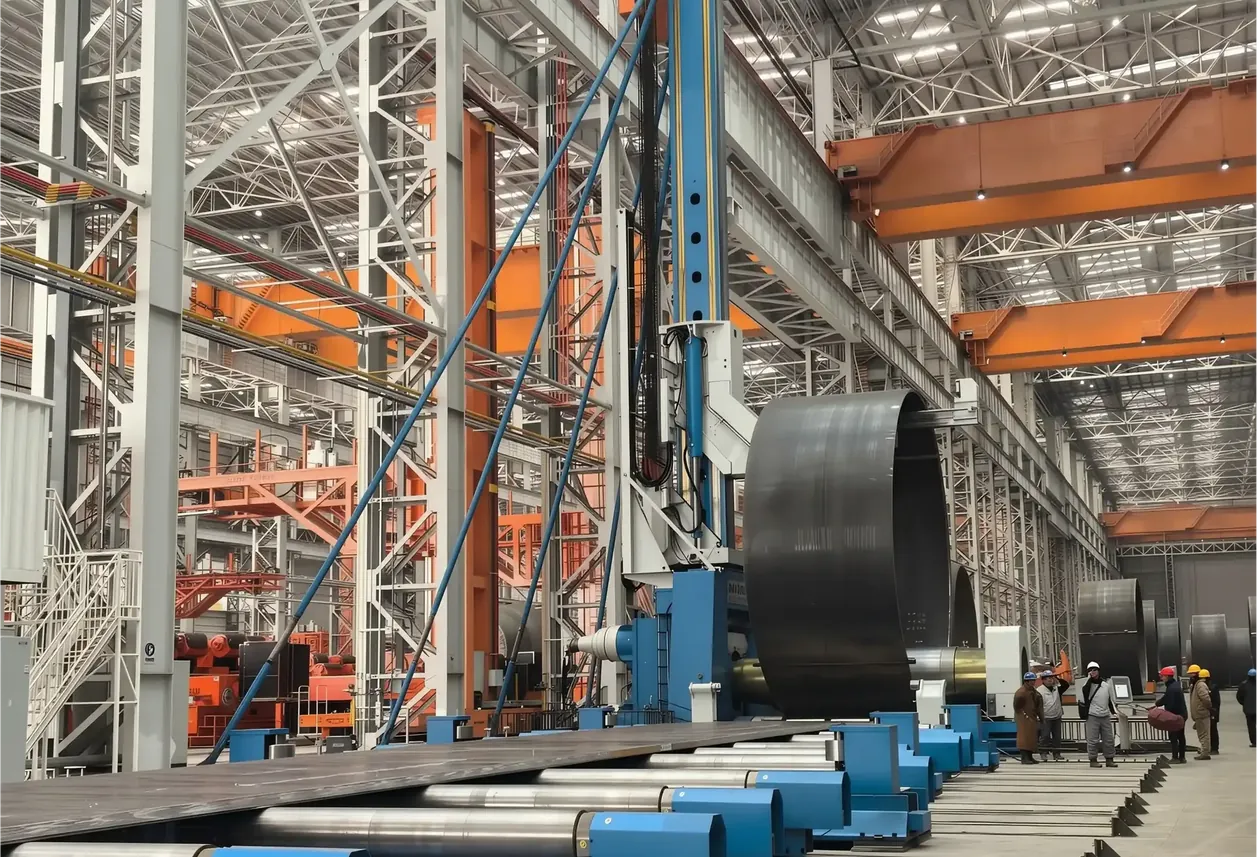
التحدي:كانت أقسام أبراج المخروطية تتطلب آلة لف مخروط منفصلة مخصصة. قيود المساحة حدت الإنتاج إلى 150 برج/سنة.
الحل:تم تثبيت EZW11X-60×3500 مع نظام متكامل للانحدار المخروط.
النتيجة:تم إلغاء البصمة الأرضية 250 متر مربع، وتم توسيع الإنتاج إلى 280 برج/سنة، وتغيير زاوية المخروط ±2° → ±0.3°.
التحدي:يقوم موردو الأبراج بإدارة طلبات OEM متعددة. الإعداد اليدوي 20-30 دقيقة لكل تغيير.
الحل:تم توحيد جميع مصانع الموردين الـ15 على منصة EZW11S-40×3500 مع مكتبة القوالب العالمية.
النتيجة:تبديل قياسي بزمن 2 دقيقة، 504 أبراج إضافية سنويًا على مستوى الصناعة.
التحدي:متطلبات أبراج الرياح البحرية كانت تتطلب تسامحات شديدة الضيق. معدل الرفض السابق 12% تسبب في تأخير المشروع.
الحل:نشر EZW11X-60×3500 مع قياس ليزر مدمج + برنامج SPC.
النتيجة:معدل الرفض 12% → 0.3%، نجاح المرور الأول 99.7%، تقدم خطة المشروع بـ 3 أشهر.
يمكن لف البرج الكامل 3 أقسام (قاعدة + وسط + علوي) في حوالي 5-6 ساعات، بما في ذلك وقت إنتاج 20-30 دقيقة لكل قسم بالإضافة إلى تغيير الإعدادات. مع اللحام المؤقت مدمج في الخط، يصل وقت دورة البرج الإجمالي إلى 7-8 ساعات.
يقوم المحرك بتخزين أكثر من 50 ملف تعريف لبرج مسبق البرمجة يغطي موديلات OEM الرئيسية (نطاق 2.0-5.0MW). يختار المشغل من قائمة منسدلة HMI؛ يحسب CNC تلقائياً المسافة المركزية والضغط والسرعة وزاوية الزاوية. يأخذ تخصيص الملفات التعريفية الجديدة أقل من 10 دقائق.
القدرة القياسية هي زوايا مخروطية 15-30° عند الحد الأقصى للآلة. يمكن الوصول إلى مدى أوسع حتى 40-50° عند قدرة تحميل 50%. تتطلب الزوايا الأكبر هيكل دعم إضافي للامتثال للمتطلبات الأمنية.
يتم الحفاظ تلقائيًا على توازن التدفق بنسبة ±5% بين اللفائف باستخدام صمام مقسم التدفق. تراقب حساسات الضغط كل لفة بشكل مستقل؛ ينبه جهاز PLC إذا تجاوز الانحراف ±50 بار. تضمن هذه الدقة أن يبقى الشكل الإهليلجي ضمن تحمل 1.5% للأقسام ذات القطر 3500 مم.
نعم، الجهاز يلف حلقة الفرنج. يتم إجراء حفر/تسلسل الثقوب لاحقاً على مركز التصنيع CNC—خارج نطاق اللف. تضمن الجهاز تسطح سطح الفرنج ±2 مم، وهو أمر حاسم لدقة الحفر.
الأساسي: Q345، Q420 (فولاذ عالي القوة للرياح). كما يتوافق مع 16Mn، A36، API 5L X65. يقوم الجهاز تلقائيًا بتعديل ملف الضغط بناءً على اختيار صلابة المواد على HMI.
برامج CNC تخزن قطر الانتقال؛ الجهاز يميل الروح العلوي تدريجيًا مع تقدم اللف. يختار المشغل "نقطة بدء المخروط" (مثال، عند 2000 مم طول لفي)؛ يزيد الخدمو تدريجيًا زاوية الميل من 0° إلى الهدف خلال 500 مم التالية، مما يخلق انتقالًا سلسًا.
التكامل القياسي: محطة لحام التتبع الآلي (مقبول للمنصة ±2 مم). اختياري: نظام قياس الليزر يغذي بيانات القطر/الانحراف إلى MES؛ محطة تلميع البور داخل الخط لتنعيم الزاوية الداخلية.
250-300 ساعة تشغيل (عادة 6-8 أسابيع في إنتاج 2-3 ورديات). الخدمة تشمل: تغيير زيت الهيدروليكي وفلتر، إعادة تزليق التحمل، معايرة صمام الضغط، فحص مجموعة الختم. الـ PM الكامل يستغرق 10-12 ساعة.
التكوين القياسي هو اللف البارد (50°C كحد أقصى للمناخ). متغير اللف الساخن متاح للتطبيقات المتخصصة. تصنيف الحرارة: الروح تعمل إلى 100°C مستمر (لللف الدافئ عند 60-80°C). تواصل مع هندسة EZHONG لمواصفات اللف الساخن فوق 150°C.
نعم. تم تمكين اتصال الإيثرنت/آر-إس-485. البيانات القياسية المصدرة: نموذج البرج، المواد، السمك، الوقت، معرف المشغل، منحنى الضغط، قياسات القطر، حالة النجاح/الفشل. هندسة التكامل عادة 1-2 أسابيع.
تغطي التدريب على الموقع لمدة يومين: بدء وإيقاف الآلة، تشغيل وحدة التحكم، اختيار الملف الشخصي، التنبيه الأساسي، الصيانة الوقائية. يمكن للمشغلين المعتمدين اللف 95% من ملفات تعريف البرج القياسية بشكل مستقل خلال الأسبوع الثاني.
نعم. حزمة المراقبة السحابية الاختيارية. بيانات الضغط والحرارة ووقت الدورة في الوقت الفعلي يتم بثها إلى بوابة خدمة EZHONG. التنبيهات التنبيهية تصدر قبل 2-4 أسابيع من فشل المكونات (85% دقة). تقليل وقت التوقف المتوسط عن بعد 60%.
| ملحق | وقت التسليم | وظيفة | قيمة خاصة بأبراج الرياح |
|---|---|---|---|
| محطة لحام التك المتكاملة | 12 أسبوع | لحام التك الآلي للخياطة مباشرة بعد اللف | يزيل اللحام اليدوي؛ -45 دقيقة لكل برج؛ محاذاة الخياطة ±1 مم |
| نظام قياس خطي بالليزر | 10 أسابيع | ملاحظة الزمن الحقيقي للقطر والشكل غير الدائري أثناء اللف | يصطدم بالعيوب أثناء الإنتاج؛ يمكّن من تصحيح الضغط التلقائي؛ 98% جودة التمرير الأول |
| برنامج SPC (التحكم في العملية الإحصائية) | 6 أسابيع | تتبع مقاييس الجودة؛ توليد تقارير الاتجاهات | يمكنها إجراء تعديلات تنبؤية؛ تقلل إعادة العمل بنسبة 70%؛ تولد شهادات الجودة |
| منصة تحميل الصفائح الآلية | 8 أسابيع | تغذية مدفوعة بالمحرك مع محاذاة آلية ±5 مم | -30 دقيقة من التعامل اليدوي لكل وردية 8 ساعات؛ يقلل من إرهاق المشغل |
| ناقل نقل أقسام البرج | 10 أسابيع | ناقل الحركة يربط اللف إلى محطة اللحام المهيأ | يُلغي الحركة اليدوية للقسم؛ يمنع الأضرار |
| توسعة مكتبة قوالب الملف الشخصي | 4 أسابيع | أكثر من 30 ملف تعريفي إضافيًا ما بعد القياسي 50 | يدعم نماذج OEM الإقليمية، تطبيقات الترقية |
| وحدة تحكم CNC متعددة المخرجات | 8 أسابيع | تتحكم في آلة اللف + روبوت اللحام الخلفي | إنتاج متزامن؛ يحفز روبوت اللحام تلقائيًا |
| مكعّب تكامل الرافعة المتنقلة | 6 أسابيع | أقراص رفع قياسية لأقسام البرج المكتملة | -5 دقائق من التركيب اليدوي لكل قسم؛ يمكنها تمكين اللوجستيات الآلية |
| حزمة إعدادات اللف الساخن | 10 أسابيع | رولات محسنة، تبريد زيت محسن، أغطية معزولة | يتيح لف دافئ/ساخن (حتى 200 درجة مئوية) للسبائك الخاصة |
| الصيانة عن بعد والصيانة التنبؤية | 6 أسابيع | مراقبة السحابة، التنبؤ بالفشل بناءً على التعلم الآلي | يمنع 80% من توقف غير مخطط؛ استبدال المكونات بشكل استباقي |