


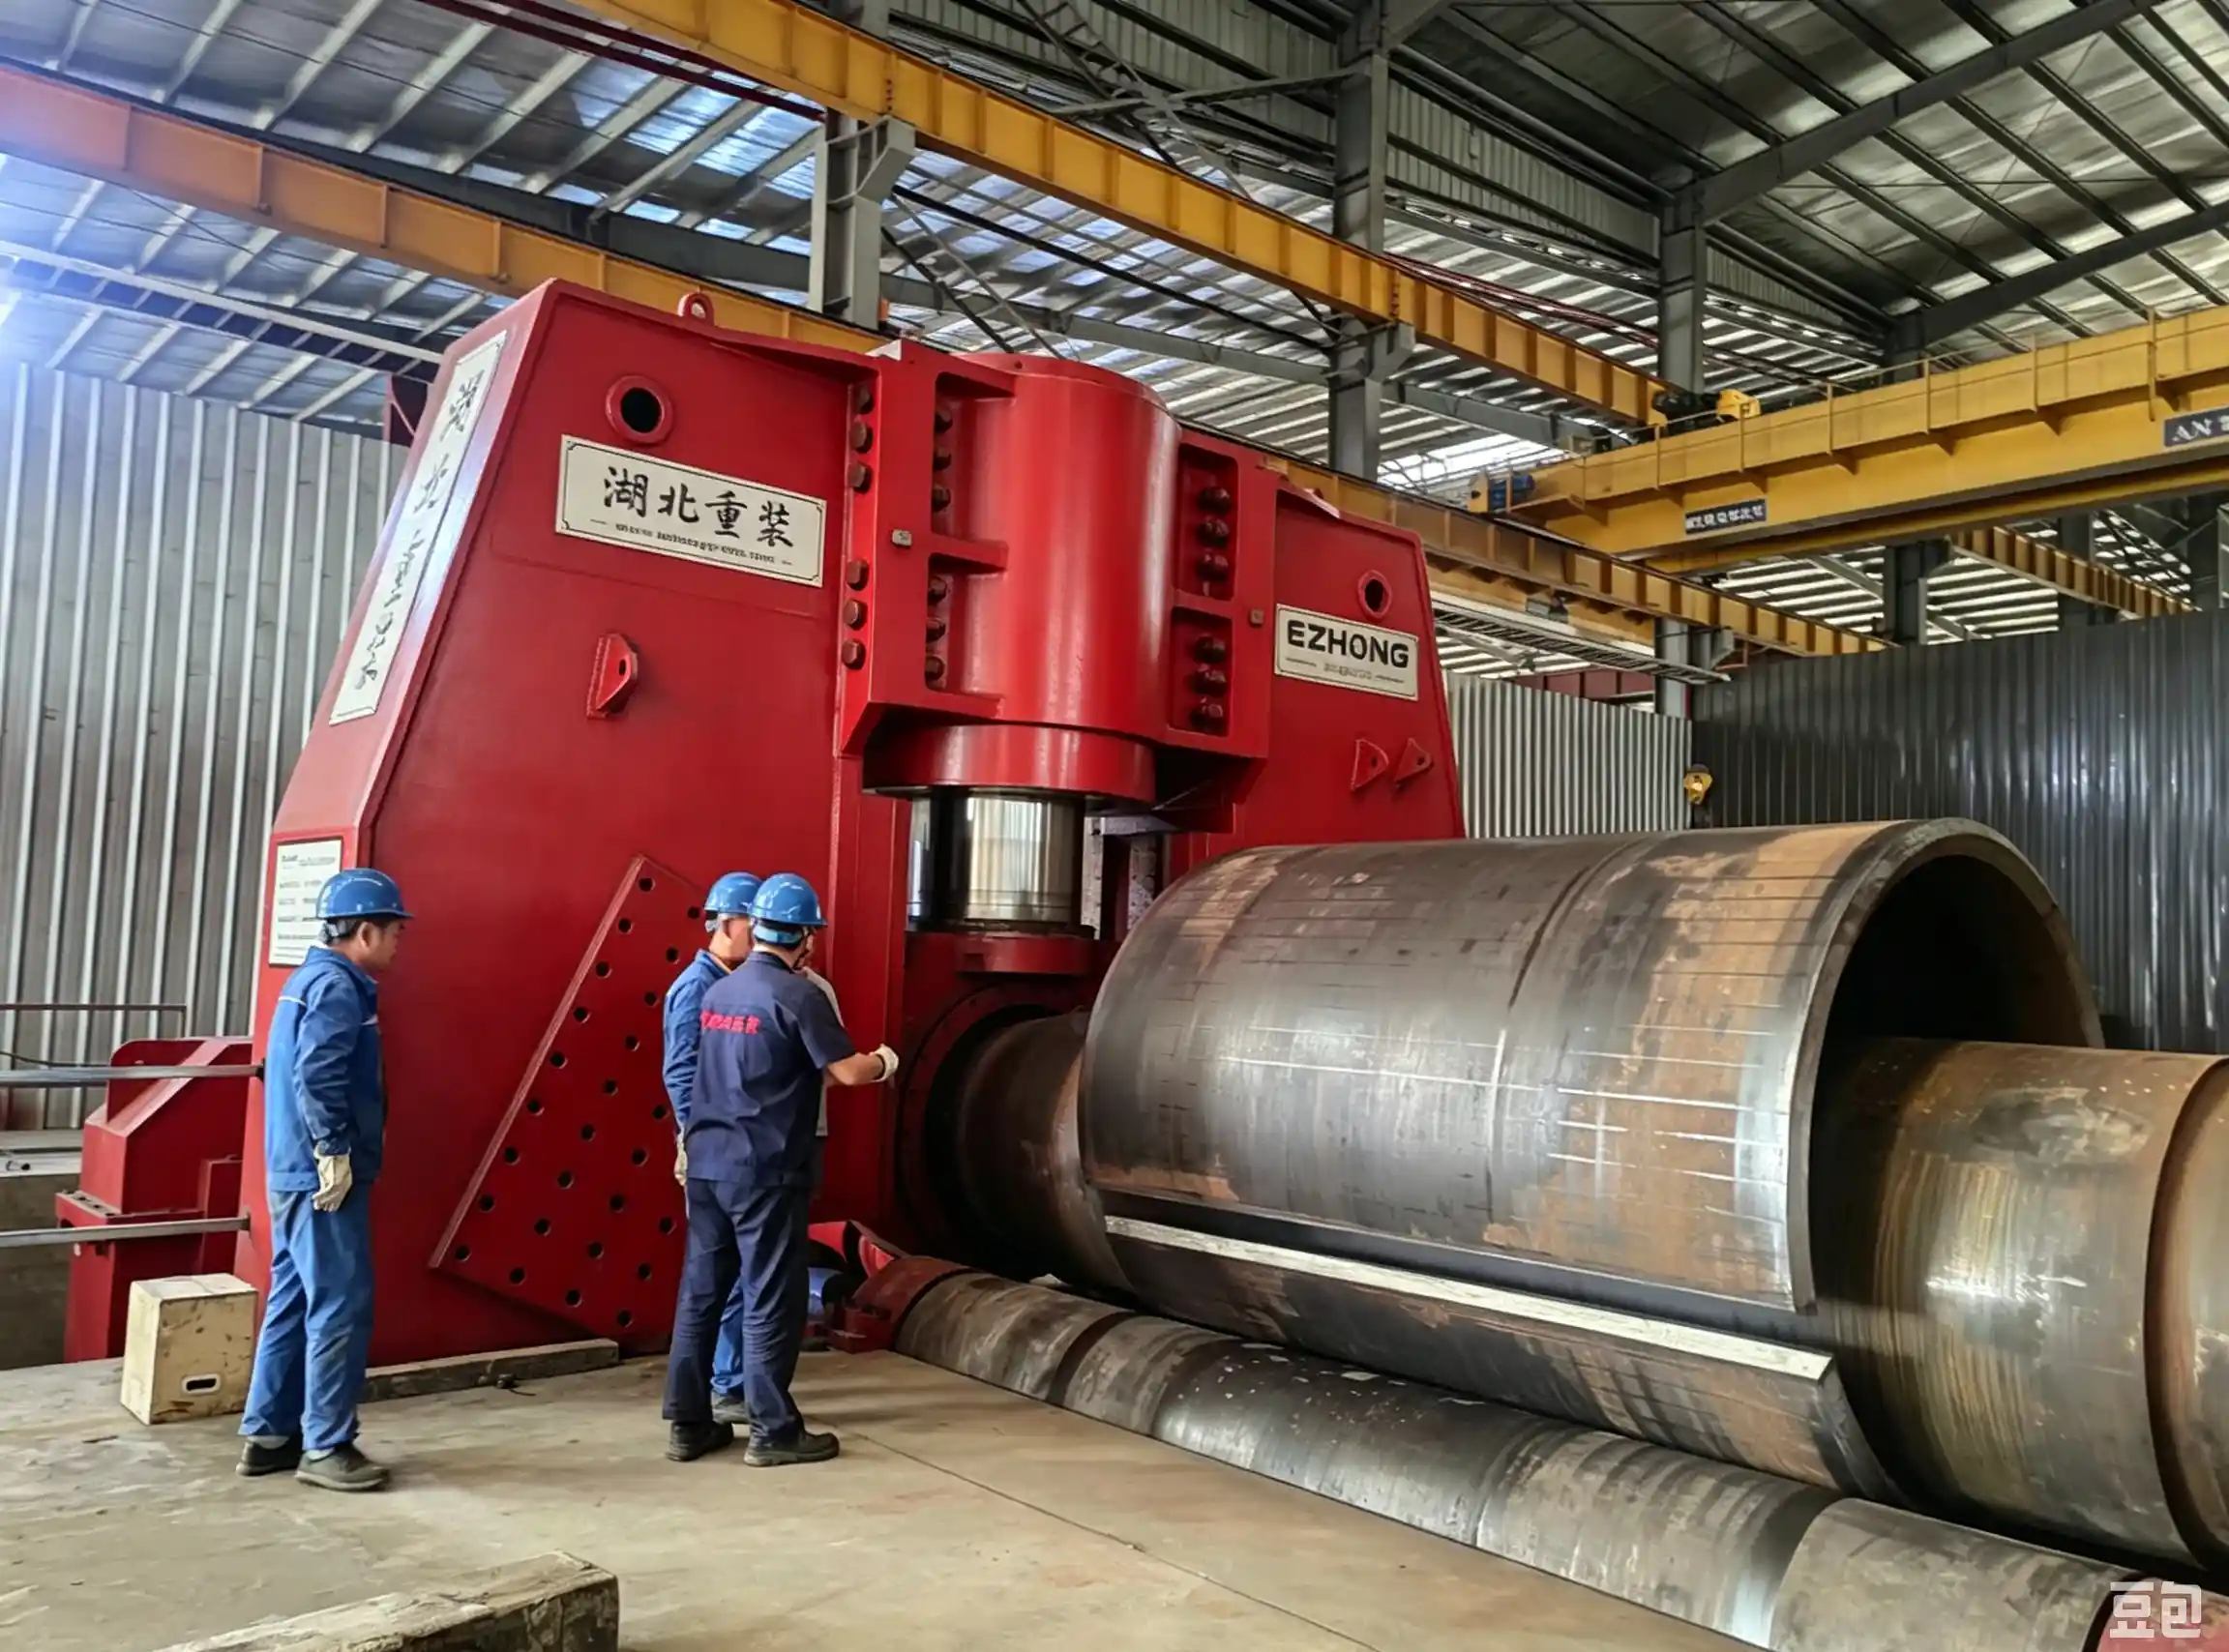
اضبط مسافة اللفافة السفلية في الوقت الفعلي لتحقيق نصف القطر المثالي للانحناء لمواصفات اللوحات المختلفة—from الصفائح الرقيقة إلى اللوحات الثقيلة السميكة—جميعها على جهاز واحد.
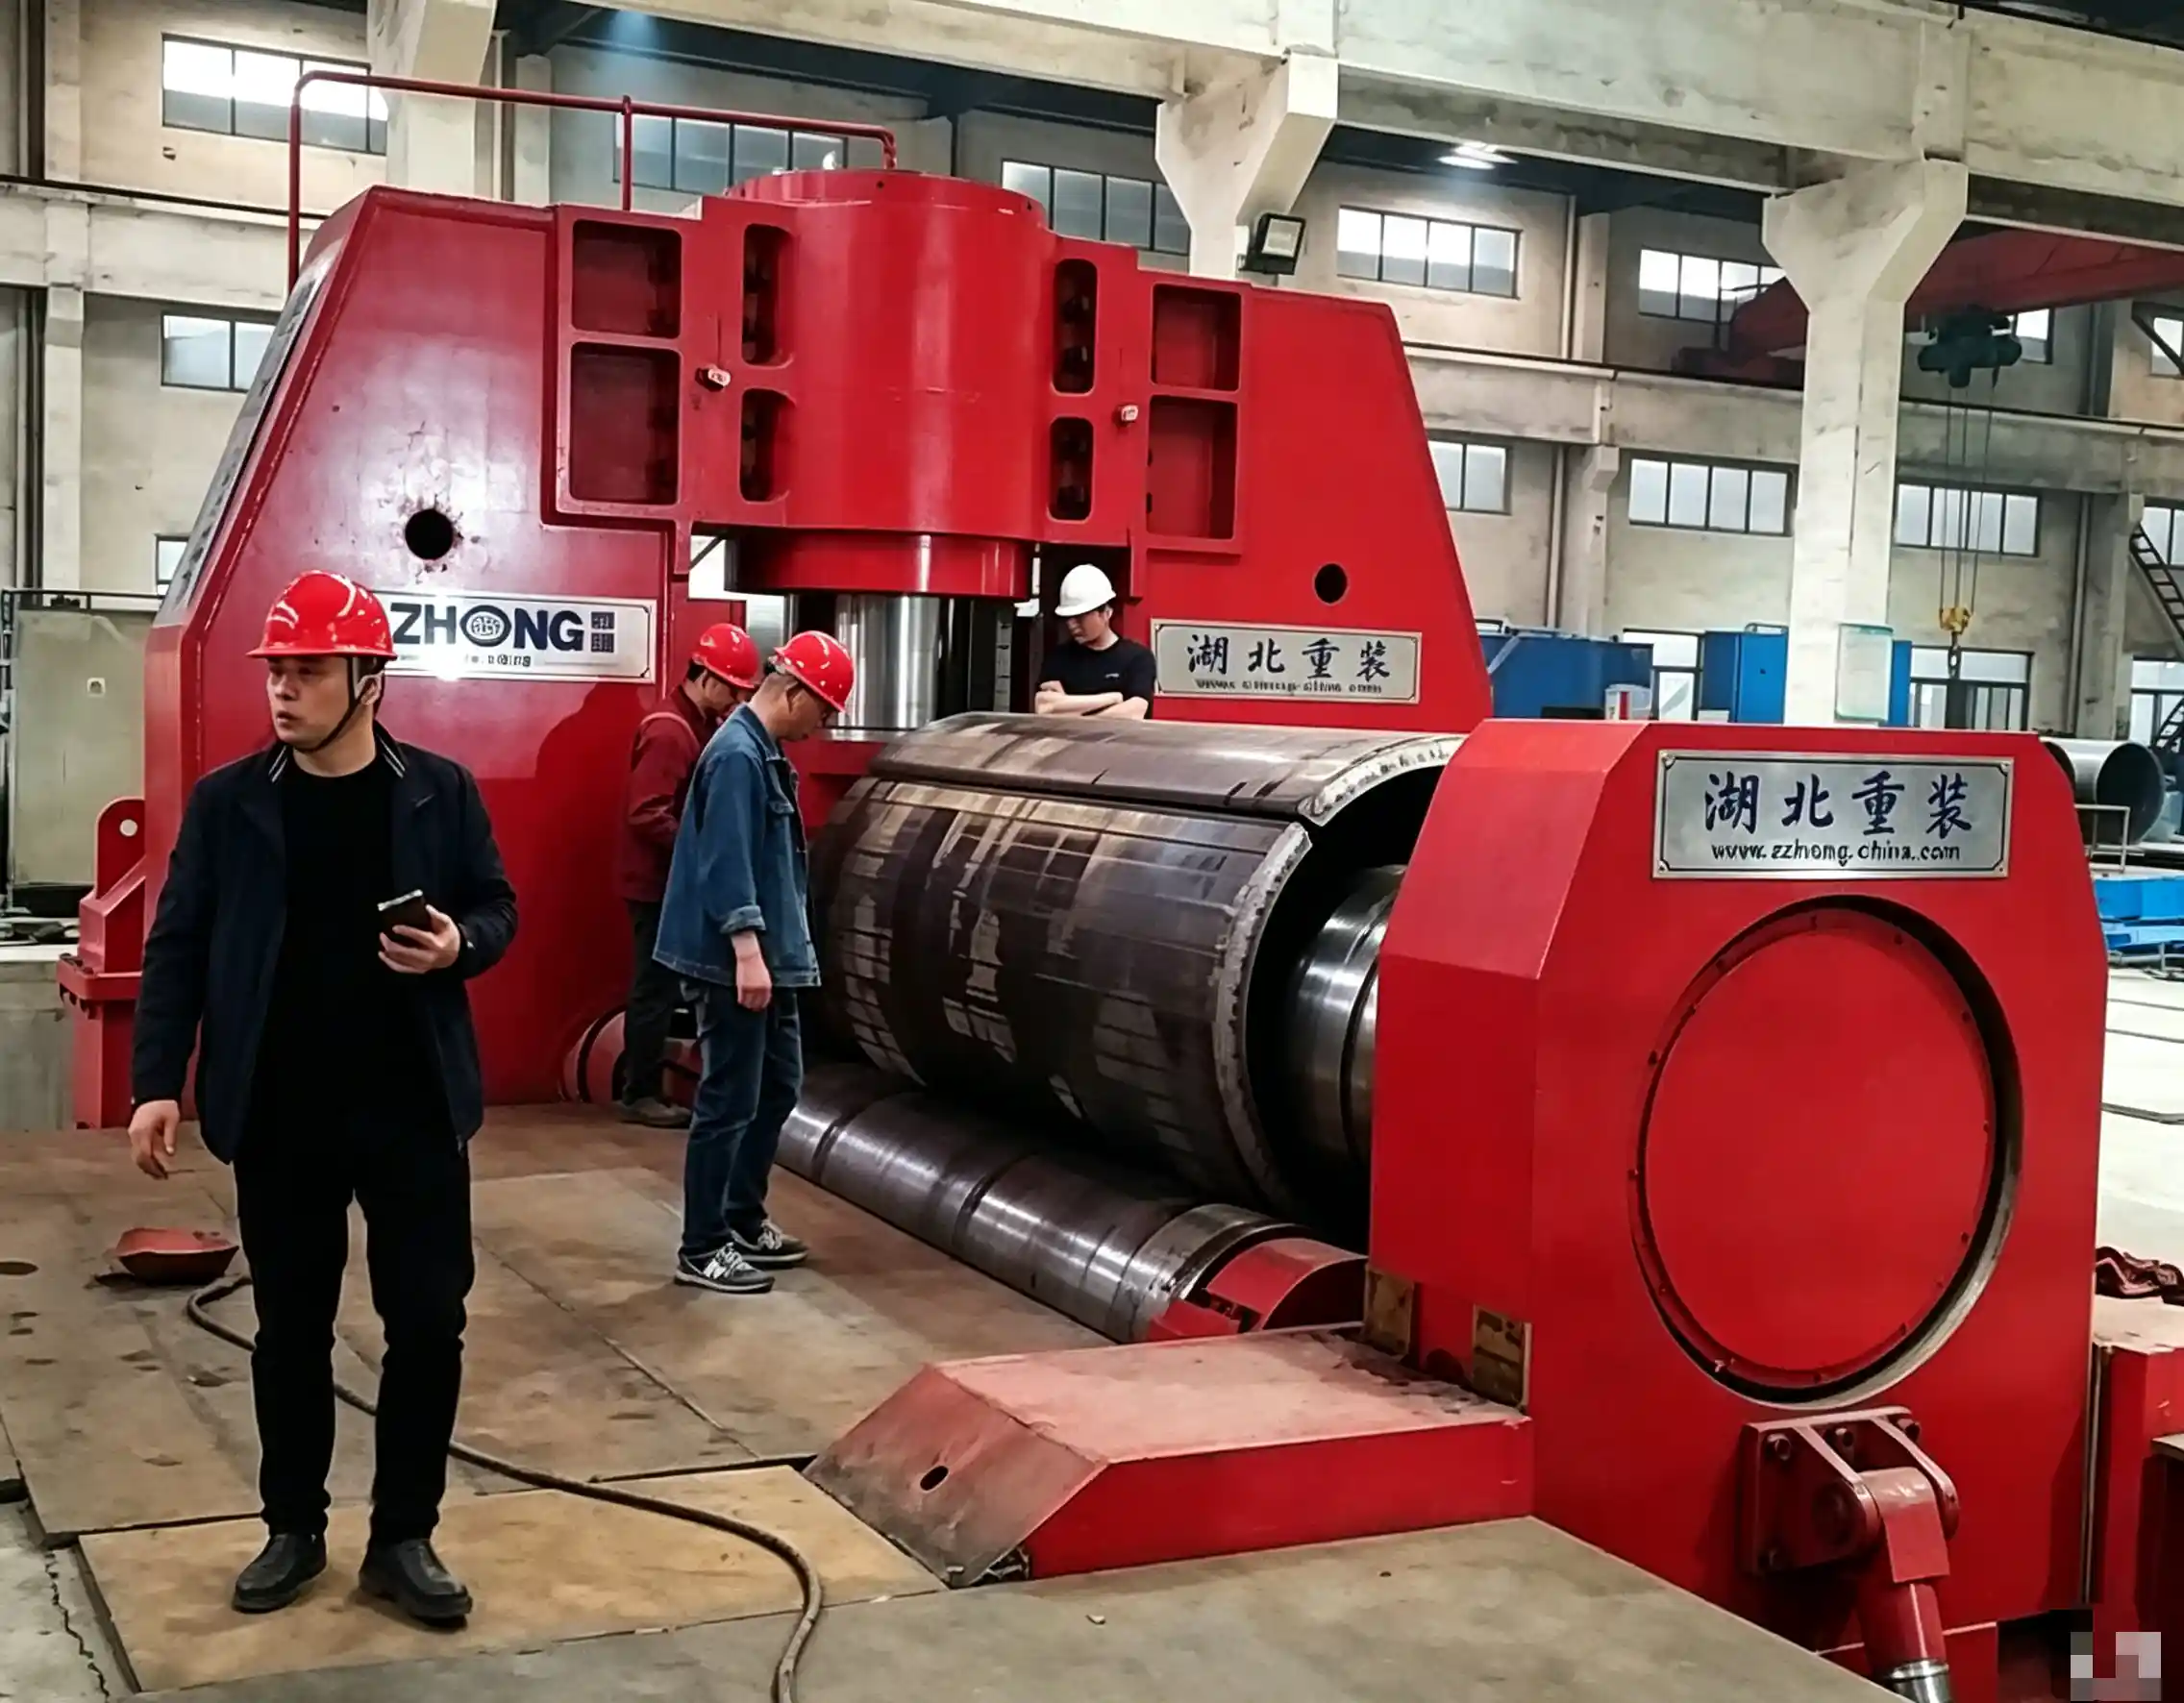
تتميز لفافة العلوية بأسطوانة هيدروليكية رئيسية مثبتة في الأعلى؛ اللفائف السفلية مدفوعة بشكل مستقل للانحناء غير المتماثل بأربع نقاط. يلغي التداخل الميكانيكي، ويطيل عمر اللفافة بنسبة 40% أطول.
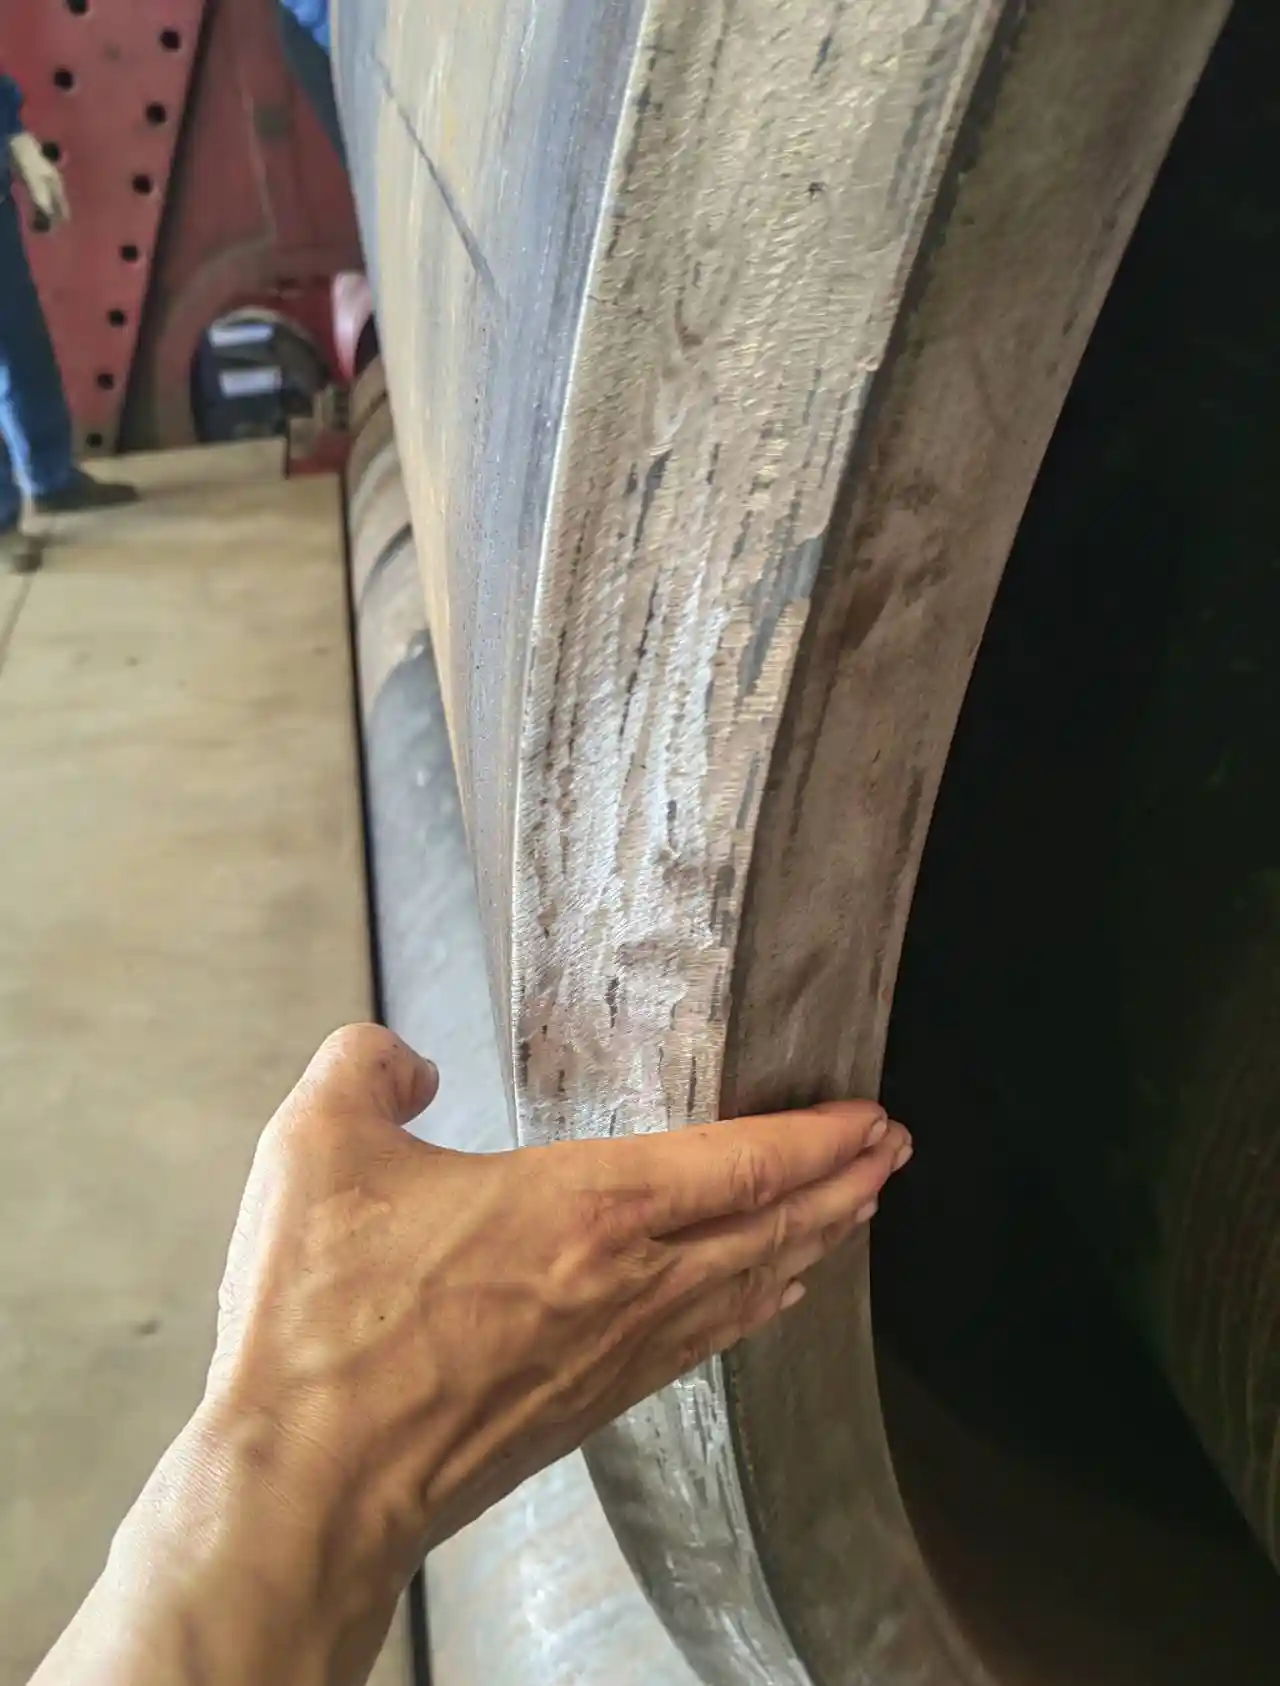
الوضعية الرأسية المدعومة بالحاسوب مع دقة تزامن ±0.2 مم. يضمن عرض LCD في الوقت الفعلي جودة انحناء متسقة عبر عرض اللوحة بأمله.
يمكّن حركة اللفافة السفلية المدفوعة من عمليات الانحناء المسبق السلسة. يقلل القطر الأدنى للانحناء بنسبة 40% مقارنة بالآلات ذات الهندسة الثابتة.
يتيح تعديل انحدار اللفافة السفلية بالهيدروليك (أو اللفافة العلوية عند الحاجة) مع دعامات الدعم إنتاج أغطية مخروطية/مخروطية داخل نفس مساحة الجهاز.
خلال عمليات الانحناء المسبق، تظل لوحات الصلب في وضعية أفقية، مما يضمن سلامة تشغيلية أفضل وسهولة قياس لوحات الانحناء المخصصة لللحام.
التحديات في تشكيل أسطوانات بقطر صغير بقوة عالية
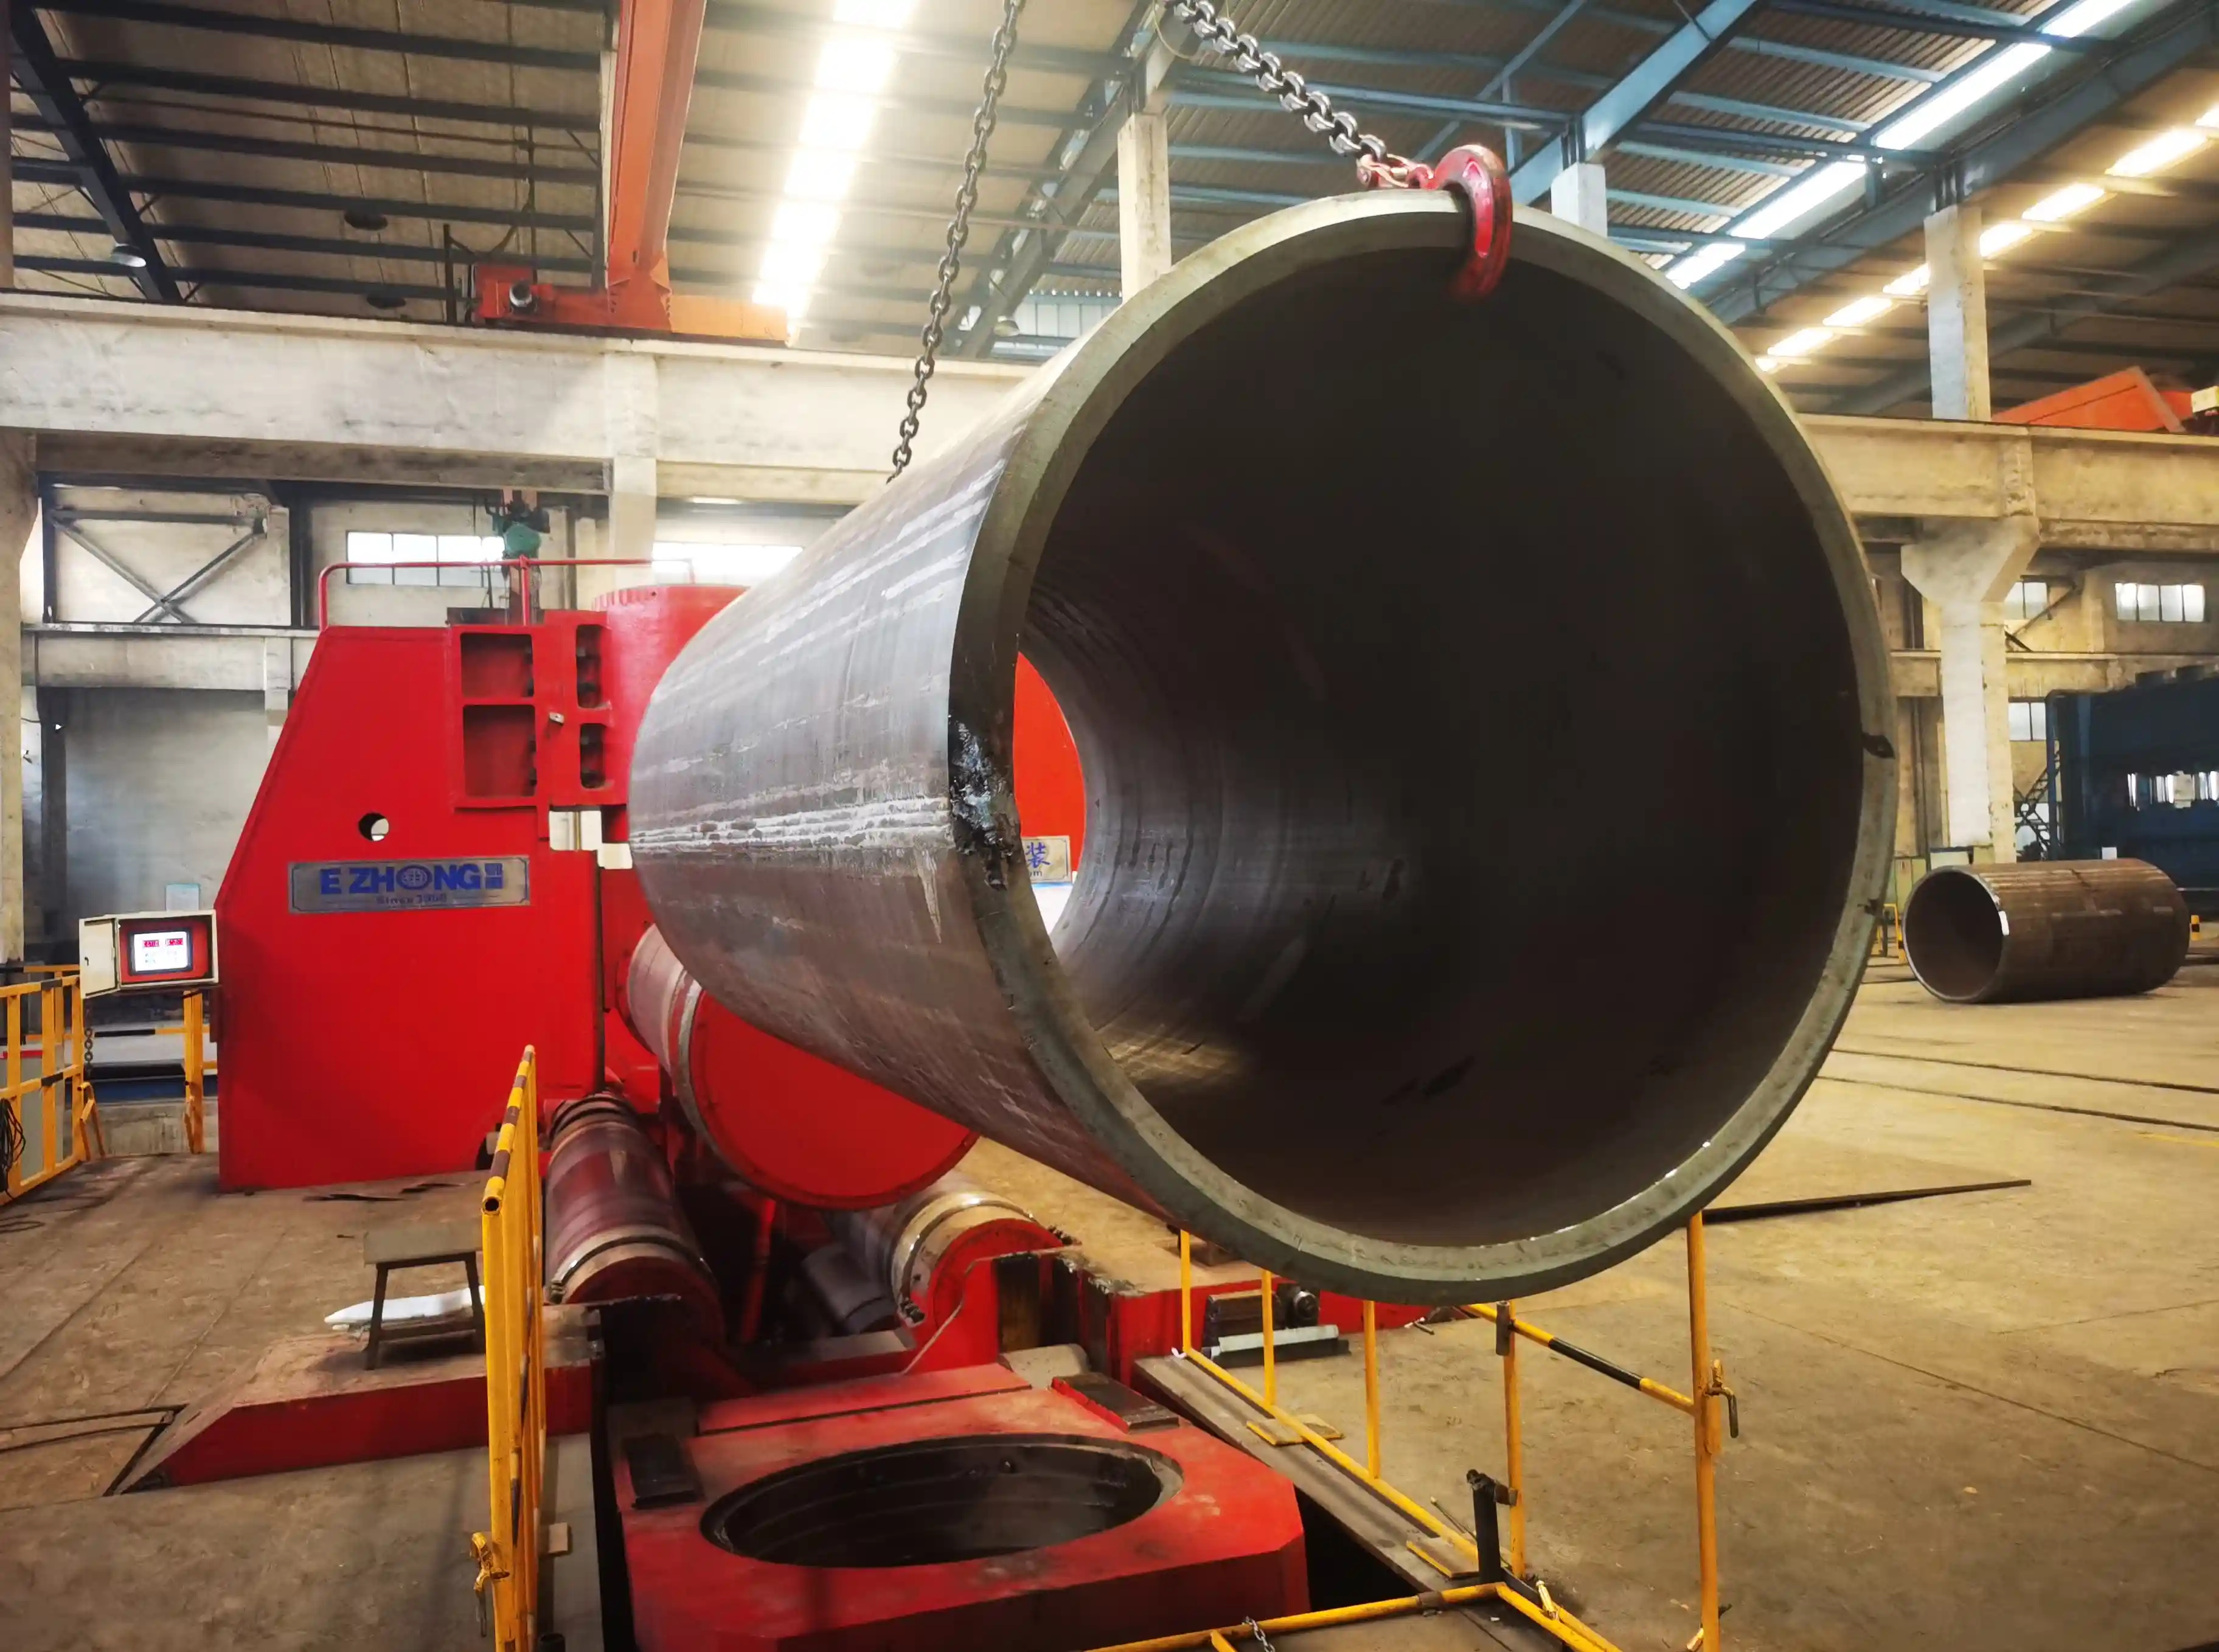
في الطاقة النووية، والمنشآت البحرية، وتصنيع الأوعية الضغطية ذات الوزن الثقيل، تحتاج الألواح السميكة ذات القوة العالية غالباً إلى تشكيلها إلى أسطوانات ذات قطر صغير نسبياً. قد تواجه الآلات التقليدية لف الألواح بثلاثة لفات تحديات كبيرة تحت هذه الظروف المطلبية للتشكيل.
الابتكار المحدد للآلة: يمكن لكل أسطوانة سفلية أن تتحرك بشكل مستقل أفقيًا، مما يولد أي عرض رغبة. الأسطوانة العلوية تتميز بحركة رأسية يتحكم فيها أسطوانات هيدروليكية مخصصة.
مقاييس الدقة:تعديل المسافة المركزية: <2s | دقة الوضع: ±2 مم | التزامن: ±0.2 مم عبر عرض اللوحة
تصميم هيدروليكي فريد مع تفريغ سلس عند مستويات ضغط عالية، يمنع ارتداد العمل ويحذف آثار «مطرقة الماء» الضارة على خطوط الأنابيب الهيدروليكية
جميع ثلاثة لفائف العمل هي لفائف الدفع الرئيسية. اللف العلوي مدفوع بمحرك هيدروليكي واحد عبر معدّل كوكبي؛ اللفائف السفلية مدفوعة بشكل مستقل عبر أنظمة معدّل كوكبي مخصصة.
آليات ميل متخصصة على كلا مقعدي التحمل العلوي والسفلي تسمح بإنتاج الغلاف المخروطي.
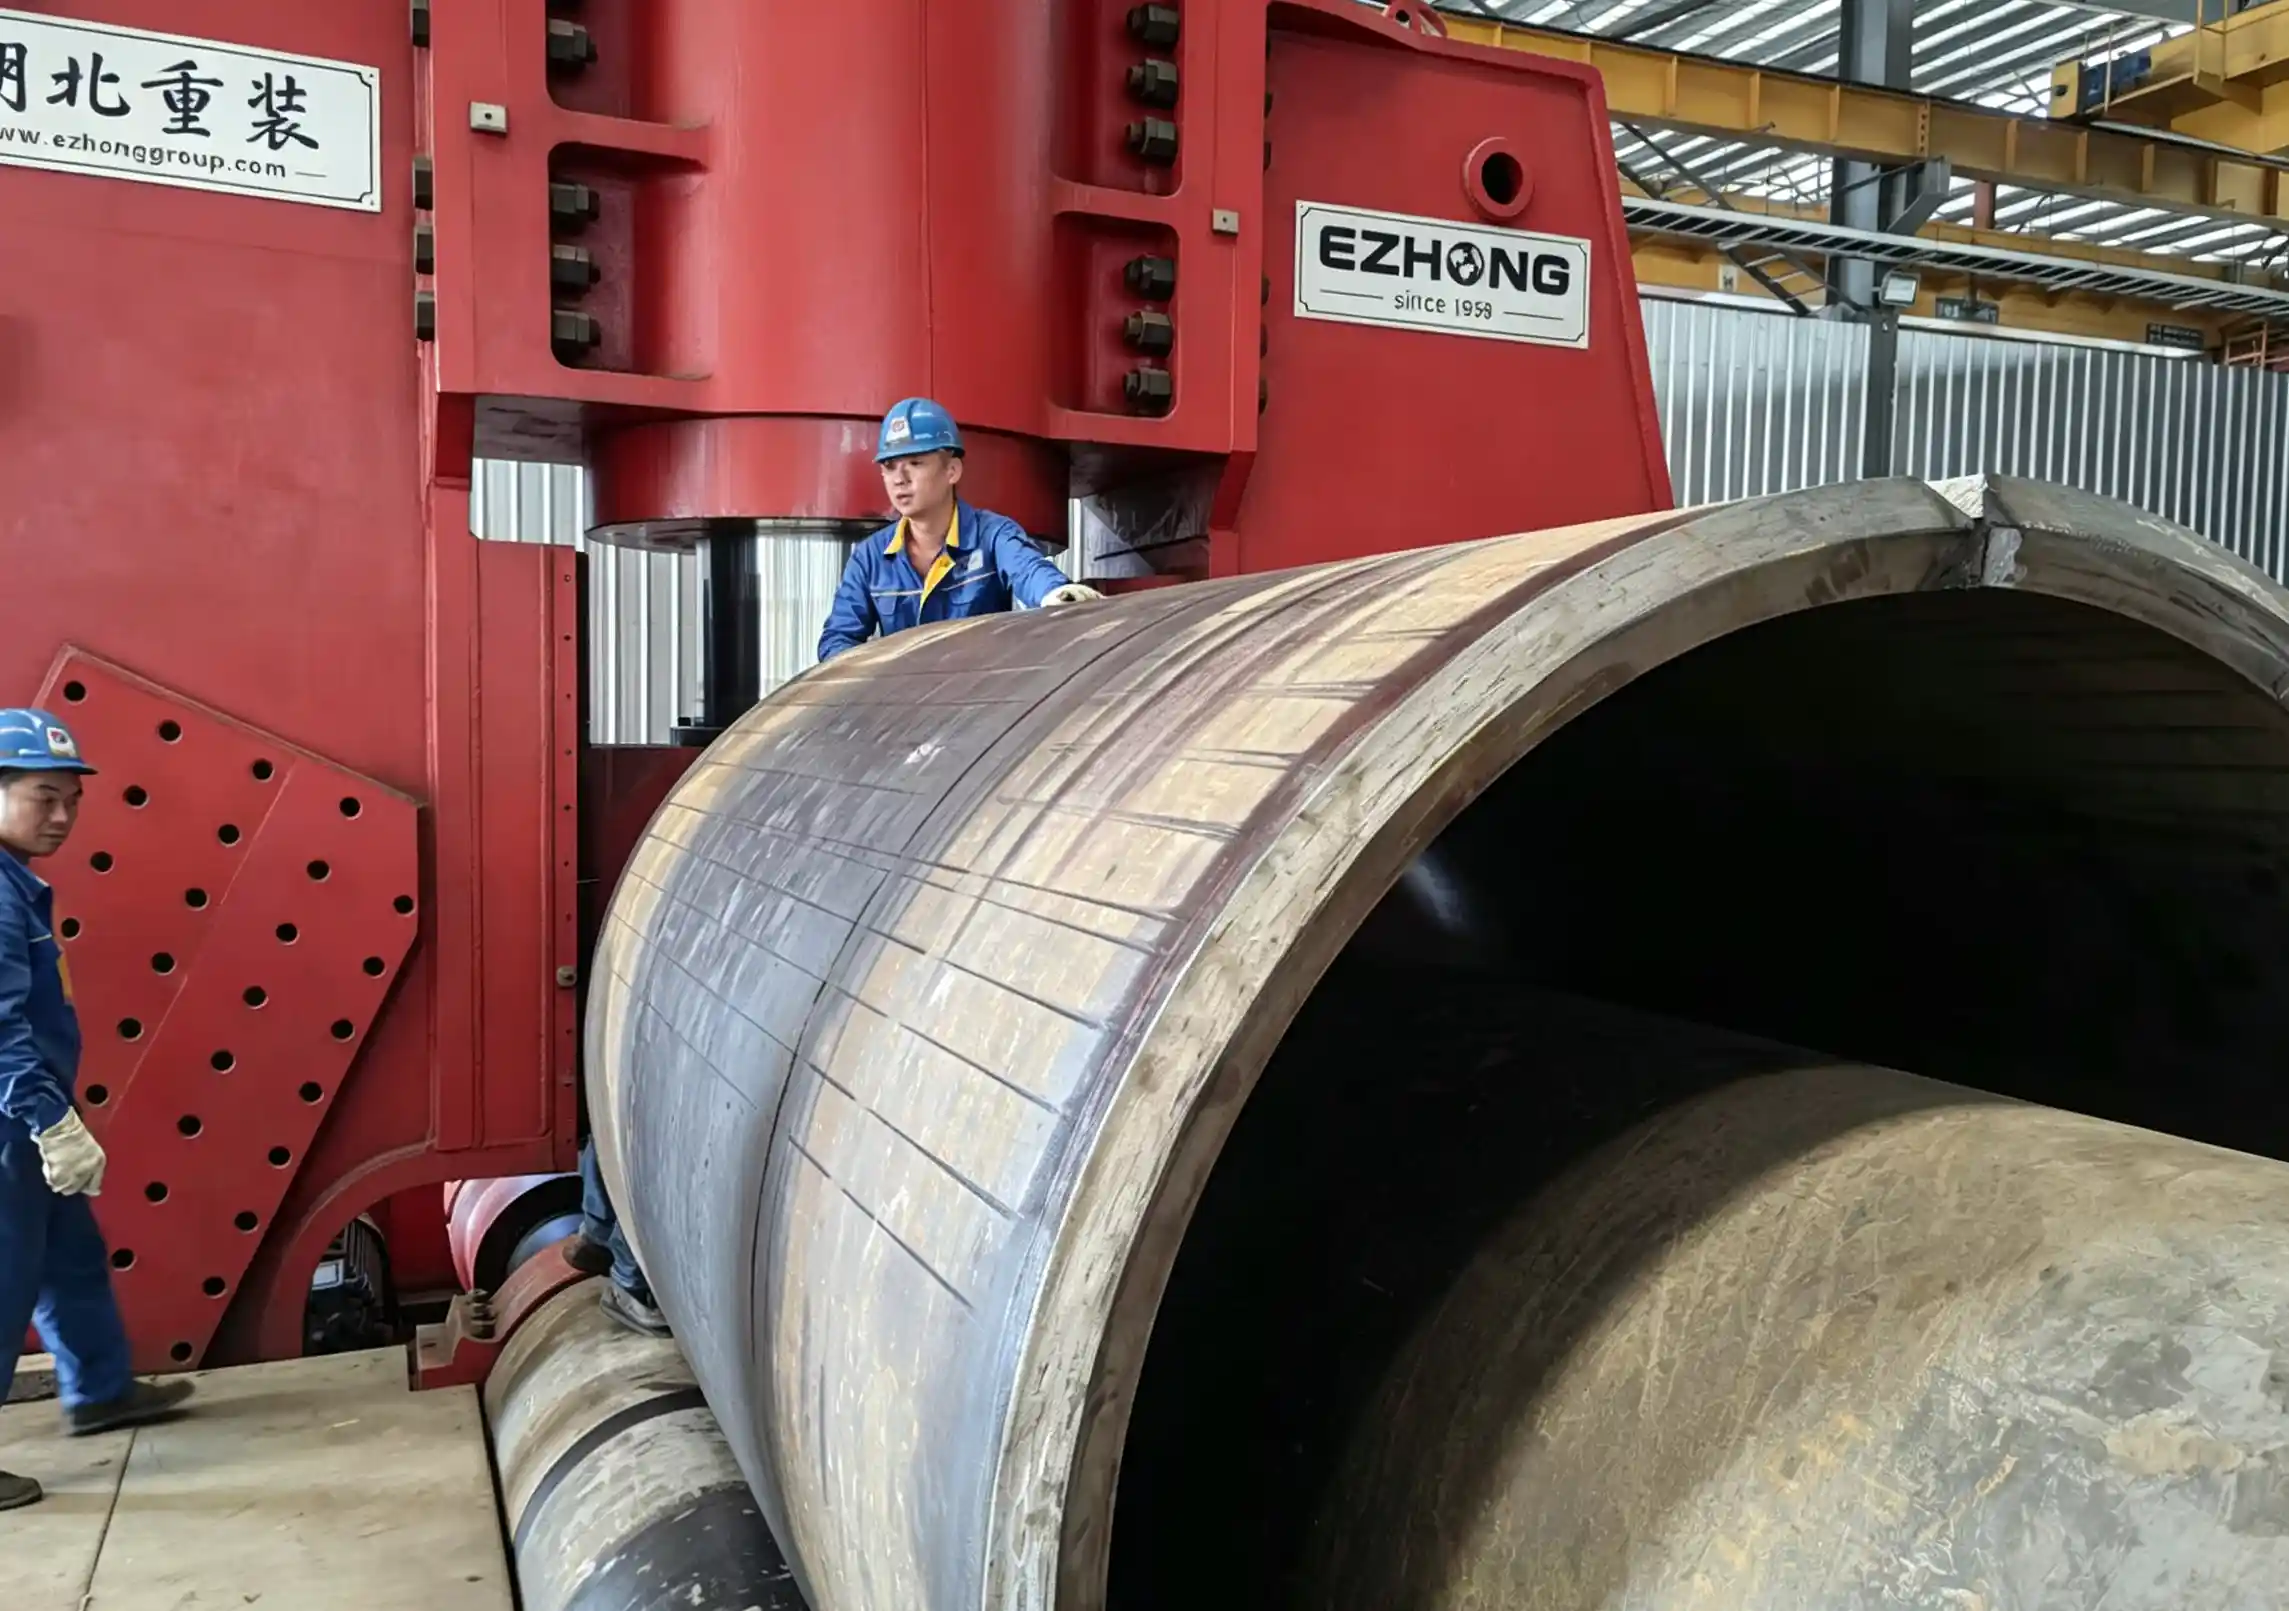
وحدة PLC Siemens متكاملة + شاشة لمس صناعية، مزودة بخوارزمية توازن ذاتي لللف التلقائي الكامل.
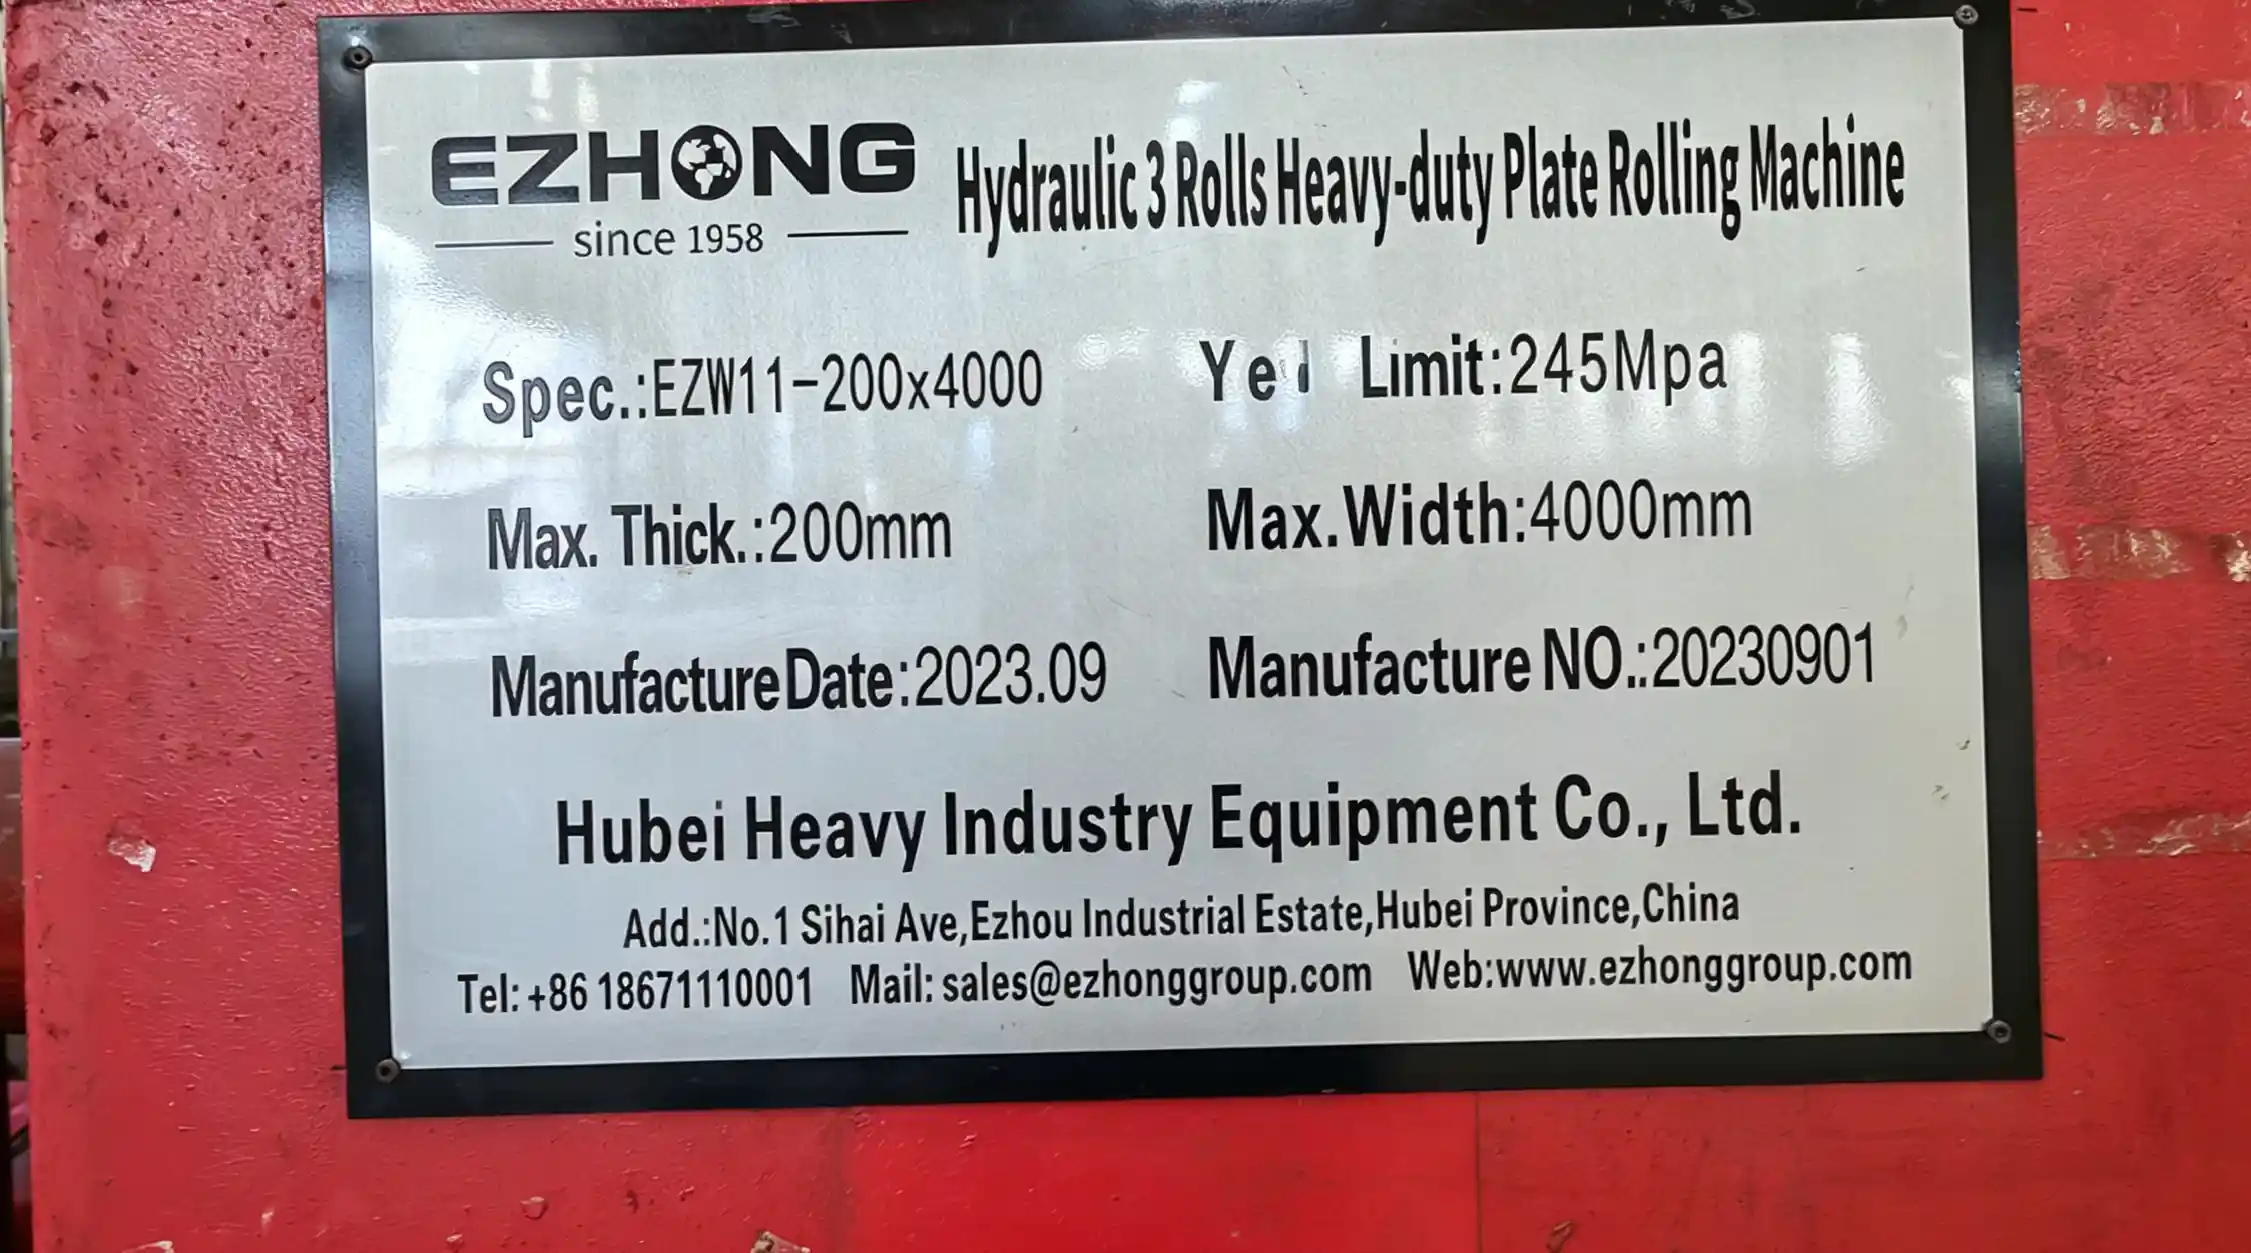
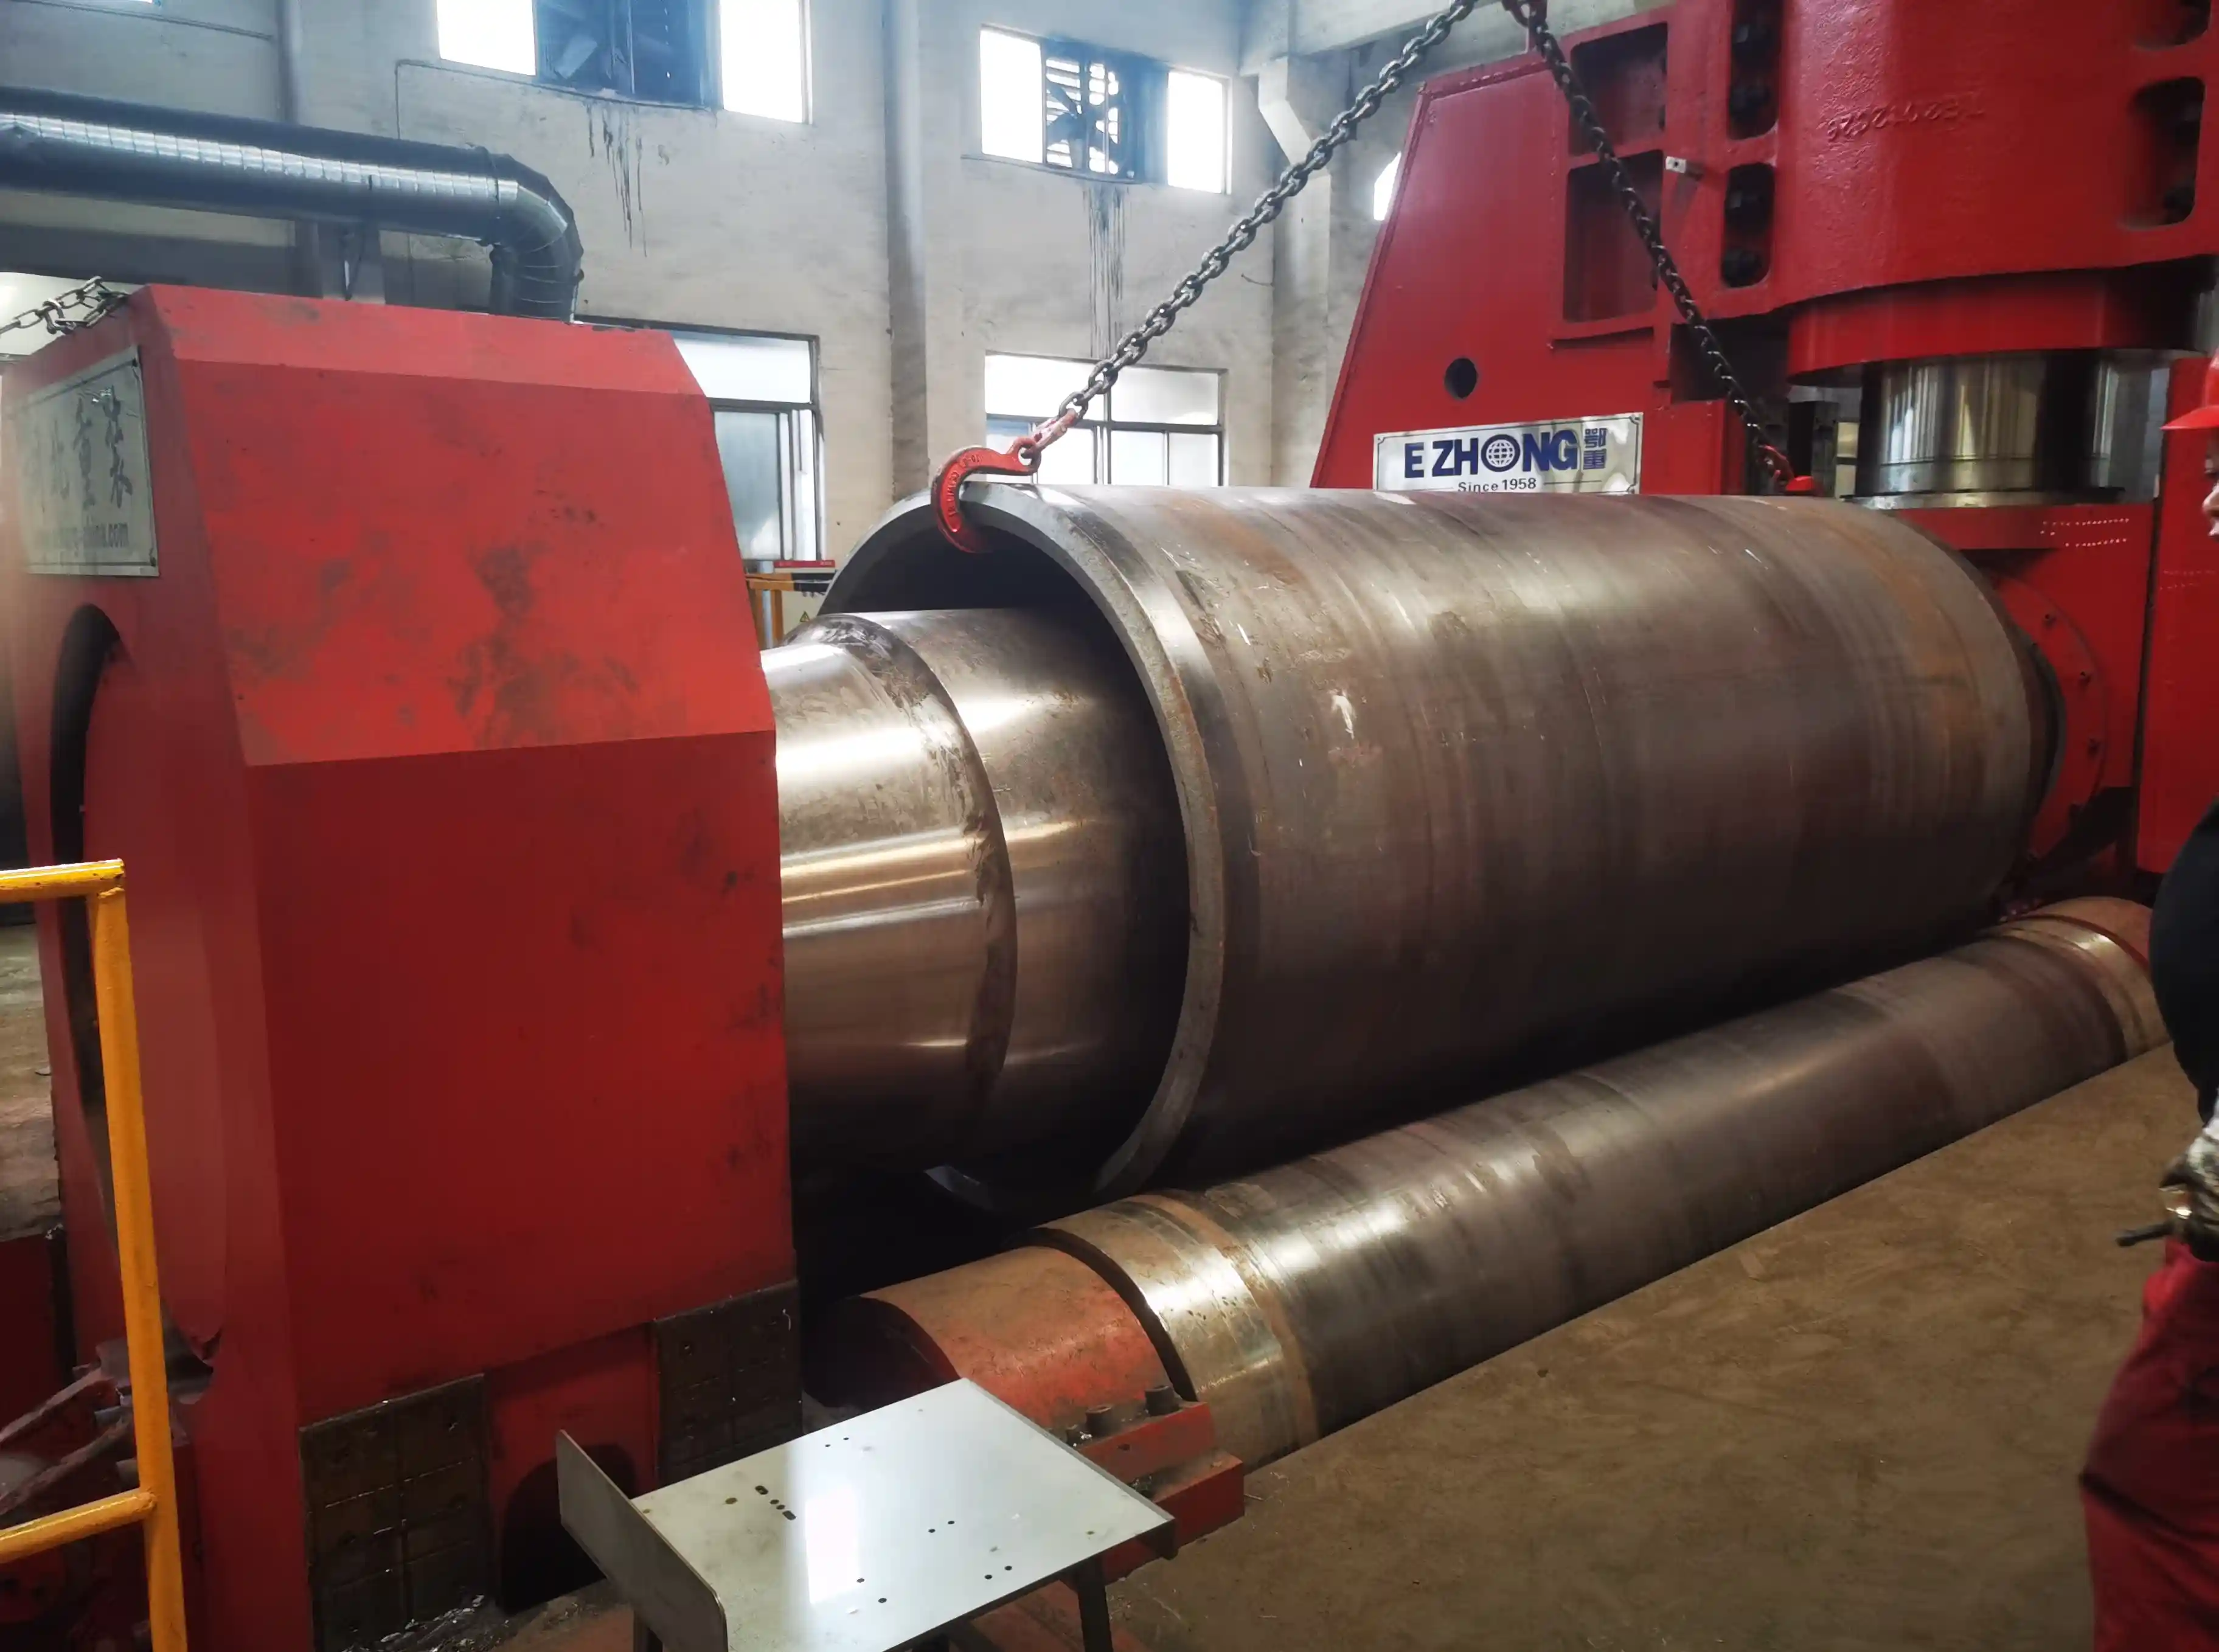
لوحة فولاذية عالية القوة مضغوطة، إنهاء CNC، إطار صلب بدون انحراف تحت حمل 8000 طن، دقة أفقية ±0.5 مم على طول كامل.
أسطوانات مصقولة من 42CrMo، مصقولة بمراية Ra≤0.4μm، الإصدار لللف الساخن يتحمل درجة حرارة عمل مستمرة 300°C.
مضخة سحبية بتعشيق متغير، تحكم صمام نسبي مستقل، سعة زيت 2500-4500 لتر، تصفية بدقة 10 ميكرومتر.
PLC سيمنز S7-1200، شاشة لمس ثنائية اللغة بحجم 7 إنش، حساس موضع عالي الدقة LVDT، حماية دوائر معيارية IEC.
| النموذج | عرض اللوحة (ملم) | لا انحناء مسبق (مم) | الانحناء المسبق (ملم) | قوة المحرك الرئيسي (كيلوواط) | سرعة اللف (م/دقيقة) | الأبعاد L×W×H (ملم) |
|---|---|---|---|---|---|---|
| EZW11S-35×2000 | 2000 | ٣٥ | ٢٥ | ٣٧٫٥ | ١٫٥-٥ | ٥٤٥٠×٢٨٠٠×٢٠٠٠ |
| EZW11S-40×2000 | 2000 | 40 | ٣٥ | 48 | ١٫٥-٥ | 6000×2800×2000 |
| EZW11S-50×2000 | 2000 | 50 | 40 | 52 | ١٫٥-٥ | 6100×2800×2200 |
| EZW11S-60×2000 | 2000 | 60 | 50 | 73.5 | 1.5-4 | 6900×3100×2650 |
| EZW11S-65×2000 | 2000 | 65 | 55 | 73.5 | 1.5-4 | 7050×3350×2700 |
| EZW11S-30×3000 | 3000 | 30 | 20 | ٣٧٫٥ | ١٫٥-٥ | 5950×2800×2000 |
| EZW11S-35×3000 | 3000 | ٣٥ | ٢٥ | 48 | ١٫٥-٥ | 6500×2800×2000 |
| EZW11S-45×3000 | 3000 | 45 | 30 | 52 | ١٫٥-٥ | 6600×2800×2200 |
| EZW11S-50×3000 | 3000 | 50 | ٣٥ | 73.5 | 1.5-4 | 7400×3100×2650 |
| EZW11S-60×3000 | 3000 | 60 | 40 | 73.5 | 1.5-4 | 7550×3350×2700 |
| EZW11X-70×3200 | 3200 | 70 | 60 | 60+24.1 | 4.00 | 7980×3320×3680 |
| EZW11X-100×3200 | 3200 | 100 | 90 | 104+32.2 | 4.00 | 8600×4160×4490 |
| EZW11X-150×3200 | 3200 | 150 | 135 | 150+84.2 | 3.20 | 10430×4970×5850 |
| EZW11X-200×3200 | 3200 | 200 | 180 | 220+93.7 | 3.12 | 12100×6160×7460 |
أجب على أسئلة قليلة سريعة لمساعدتنا في توصية أفضل آلة طي لوحة مناسبة لتطبيقك.
ASTM A516 Gr.70 / 16MnDR، سمك 50-200 مم، تحمل التشكل ±2 مم.
أنابيب API X80/X120، سمك 30-150 مم، التحكم في عدم التناسق ±1.5%.
فولاذ هيكلي Q345/S355، سمك 20-100 مم، تحمل حافة مسطحة ≤3 مم/1000 مم
خزان تخزين Q235/A36، سمك 8-60 مم، دقة ما قبل الانحناء العالية للتجميع.
برميل غلاية SA516/15Mo3، سمك 40-120 مم، دوائرية دقيقة لمطابقة الأفلنج
مخروط من الفولاذ المقاوم للصدأ 304/316L، زاوية قابلة للتعديل 15°~45°، سطح انتقال سلس
التحدي:تغيير القوالب المتكرر تسبب في اختناق الإنتاج.
الحل:EZW11S-100×3000 VCD نموذج CNC.
النتيجة:+42% إنتاج، معدل التخلص 15%→3%، استرداد رأس المال في 14 شهرًا.
التحدي:سبب الانبثاث في صفيحة X80 سميكة هو خروج القطر عن التحمل.
الحل:EZW11X-150×3200 hydraulic pre-discharge system.
النتيجة:الدقة ±1.2 مم، توفير 180000 يورو في تكلفة التصنيع الخارجي سنوياً.
التحدي:عدم الاتساق في الطي المسبق للقشرة أدى إلى تشوه اللحام.
الحل:تصحيح الطي الأفقي المسبق CNC لـ EZW11S-60×3000.
النتيجة:وقت التجميع -35٪، القدرة السنوية 500→650 وحدة.
التحدي:تعديل ميكانيكي متكرر للقشرة المخروطية متعددة الزوايا.
الحل:نظام ميل القناع التلقائي EZW11X-200×3200.
النتيجة:وقت الإعداد 2 ساعة→8 دقائق، استغلال الآلة 68٪→92٪.
يتغير القطر الأدنى حسب النموذج. يحقق النموذج الدخولي EZW11S-35×2000 قطر 1.5 متر؛ يصل النموذج الثقيل EZW11X-200×3200 إلى 0.8 متر. يسمح المسافة المركزية المتغيرة بخفض 40٪ مقارنة بالآلات ذات الشكل الهندسي الثابت.
ثلاثة أجهزة قياس مواقع LVDT مستقلة تقيس ارتفاع الأسطوانة العلوية والسفلية في الوقت الفعلي. PLC سيمنز يقارن المواقع الفعلية مقابل المستهدفة 50 مرة في الثانية ويعدل مضخات الصمامات الهيدروليكية ضمن ±2 مم، محافظًا على مستوى ±0.2 مم.
نعم. التكوين القياسي للطحن البارد (حتى 50°C في البيئة). متغير الطحن الساخن متاح بأسطوانات 42CrMo معدلة إلى 300°C وتبريد نفط محسن. استشر المهندسين للمتطلبات الخاصة بالطحن الساخن.
24 شهرًا من تاريخ الشحنة على أجزاء والعمالة. يغطي عيوب التصنيع. الاستهلاكيات (الختمات، التحملات) والأجزاء التي تتعرض للإرهاق بشكل روتيني مستثناة. الضمان الممتد متاح (36-60 شهرًا) مقابل تكلفة إضافية.
نعم. ترقية IoT الاختيارية تضيف اتصال السحابة. بيانات الضغط والحرارة والدورة في الوقت الفعلي متدفقة إلى بوابة خدمة EZHONG. تنبيهات تنبؤية صادرة قبل 2-4 أسابيع من فشل المكونات (±دقة 85%).
| ملحق | وقت التسليم | وظيفة | عرض القيمة |
|---|---|---|---|
| نظام دعم رأسي علوي | 6 أسابيع | يدعم لفات بقطر كبير حتى 16م | سعة رفع 150 طن، ميل أوتوماتيكي مع زاوية القمة |
| تركيب دعم جانبي جانبي | 4 أسابيع | منع الانزلاق العرضي للوحة عريضة | تصحيح تلقائي هيدروليكي، يناسب معالجة الصفائح الرفيعة |
| نظام تغذية اللوحات التلقائي | 8 أسابيع | تغذية وتموضع بالمحرك | توفير 60% من العمالة، تحمل الموضع <5 مم |
| تكوين اللف الساخن | 10 أسابيع | لف عند درجة حرارة 300 درجة مئوية | نظام تبريد محسن، أسطوانة مقاومة للحرارة العالية |
| مراقبة وتشخيص عن بعد | 6 أسابيع | تتبع بيانات الجهاز في الوقت الفعلي عبر السحابة | صيانة تنبؤية، تقليل وقت التوقف غير المخطط بنسبة 80% |