


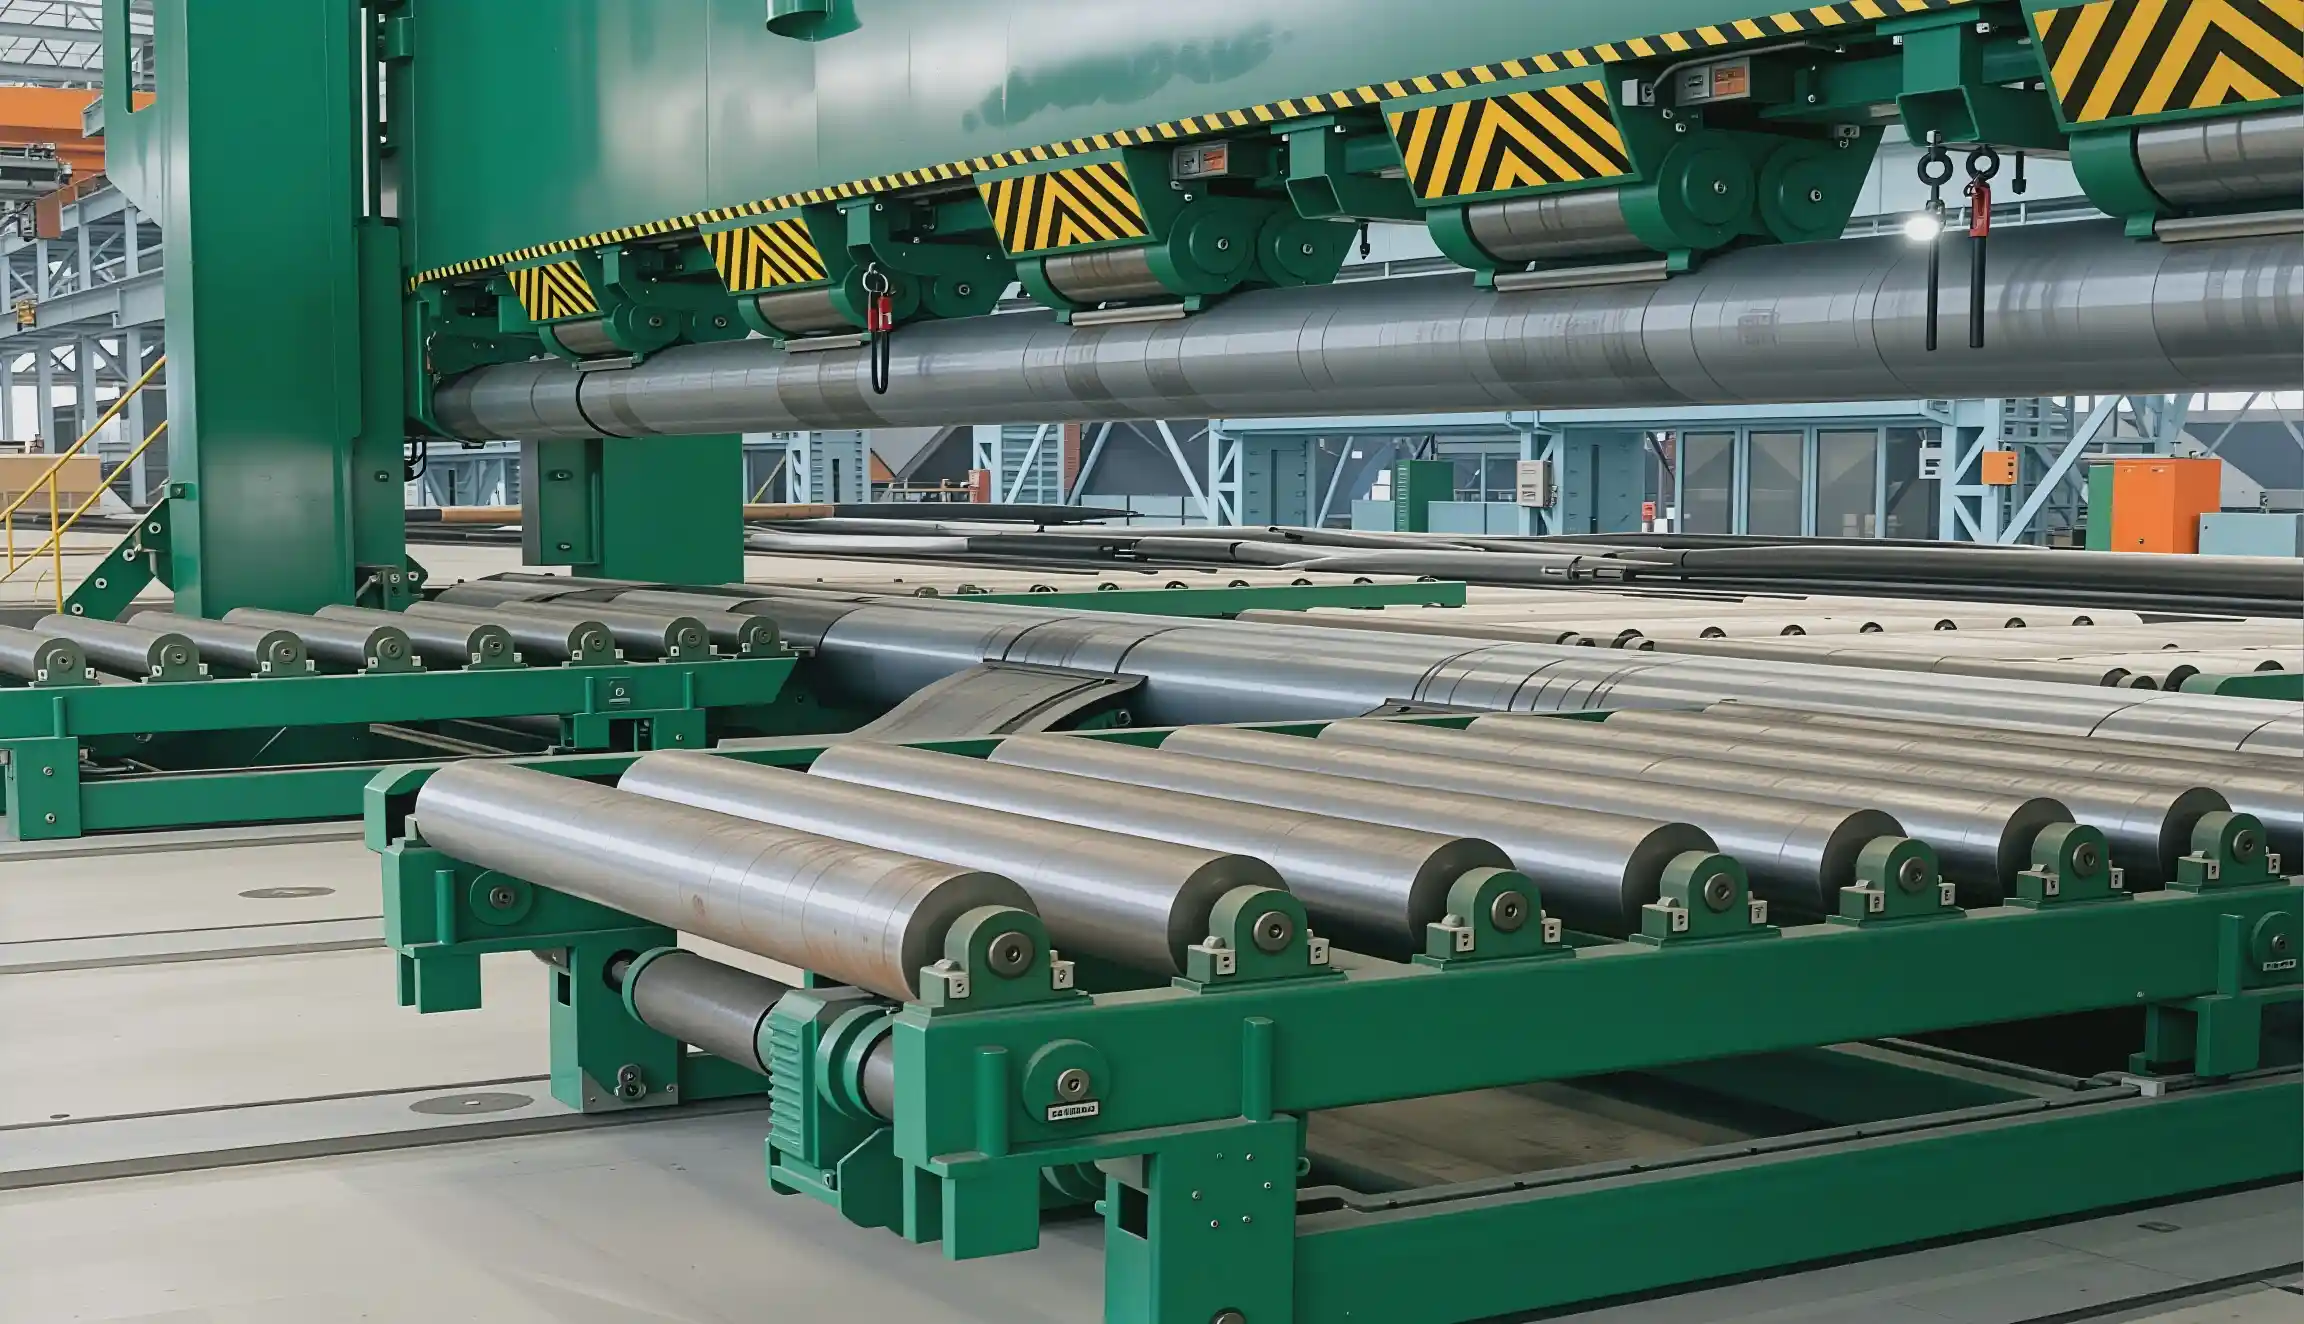
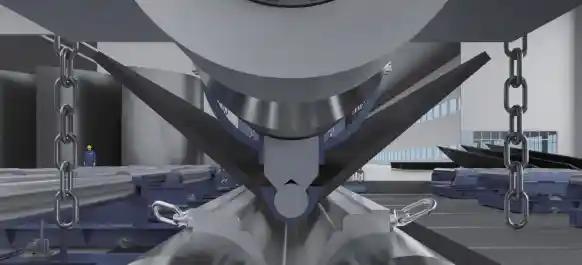
كل رول سفلي مدفوع بمحرك كهربائي منفصل أو محرك هيدروليكي مع مخفض مستقل. يلغي التدخل الميكانيكي للمحور المتقاطع، مما يطيل عمر الرول ويحسن جودة سطح العمل بـ60% مقارنة بأنظمة الدفع الواحد.
يتناسب التباعد القابل للتعديل للرول السفلي مع أشعاعات الانحناء وأسماك اللوح المتنوعة. يتيح إنتاج أقسام أسطوانية وأشكال غير مركزية معقدة على آلة واحدة—حاسم لتصنيع هيكل السفن.
يضمن تحرك الرول السفلي أفقياً عبر النقل الميكانيكي (مخفض الدودة + وصلة كوكبية) التزامن بدون تعقيد تسلسل أسطوانة النفط. التصميم الميكانيكي القفل الذاتي يمنع انحراف الرول غير المقصود أثناء اللف تحت ضغط عالي.
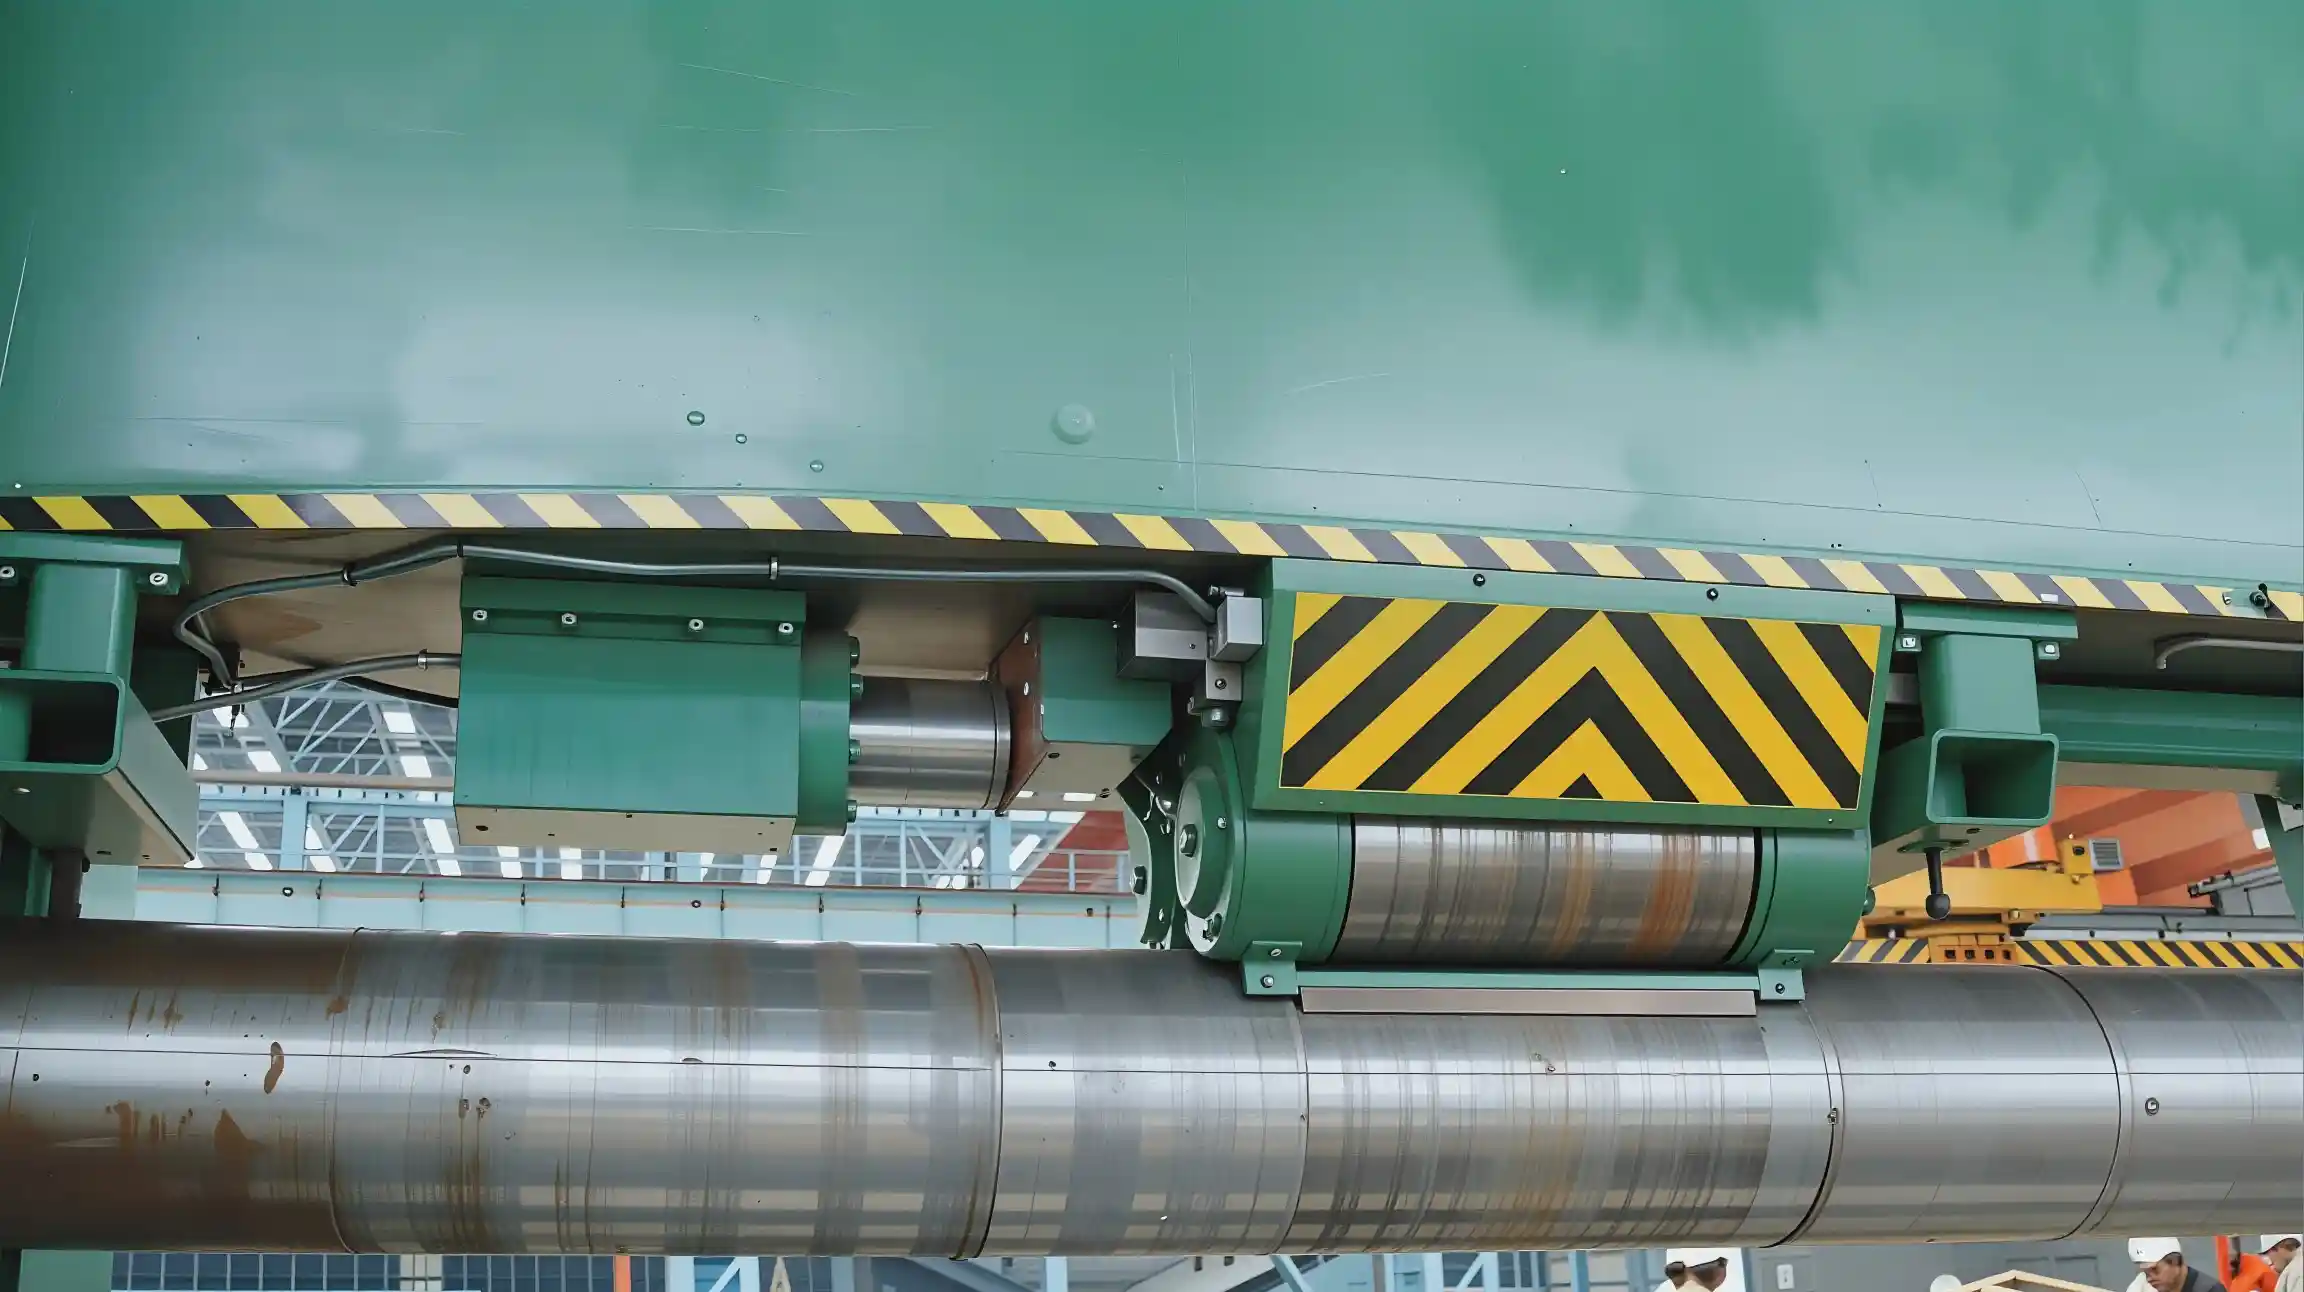
تجميعات الرولات الداعمة متعددة النقاط مع تحكم صمام نسبي تتعويض تلقائياً انحراف الوتر العلوي والسفلي تحت الحمل. يحافظ على الاستقامة الخطية ±1.5 مم عبر العرض الكلي 2200 مم—حاسم لمحاذاة التركيز الدقيق على أقسام السفن.
القدرة المتخصصة على اللف على محور متجه تنتج إطارات السطح وهياكل الكابينة المنزلقة بدون تشكيل ثانوي. يقلل الخطوات التصنيعية، يحسن وقت التقديم، ويعزز السلامة الهيكلية.
تتيح تركيبات القوالب المتكاملة (مع أسطوانات تغيير سريع اختيارية) ثني الزاوية الحادة 90° وإنتاج أوجه الدفة المنحوتة—تحويل آلة واحدة إلى خلية تصنيع سفن متعددة الوظائف.
تصميم ثوري مقترض من تقنية "سميث" البريطانية (مرخصة). يتم توصيل كل لفة سفلية بمحرك مخصص (كهربائي أو هيدروليكي) عبر معدد كوكبي—يخلص من تداخل التروس الميكانيكية التي عانت منها تصاميم المحاور المتقاطعة التقليدية.
مقاييس الدقة:مزامنة الدفع: ±3% فرق الزخم | وقت استجابة المحرك: <100 مللي ثانية | الدقة في الحالة المستقرة: ±1% تغير السرعة تحت الحمل الكامل
يتم تعديل تباعد اللف السفلي من الحد الأدنى (سحب الصفيحة الضيقة) إلى الحد الأقصى (ثني نصف قطر واسع). يتيح التعديل الهيدروليكي أو الميكانيكي تغييرًا سريعًا بين أشكال هندسية مختلفة لأقسام الهيكل.
التأثير التشغيلي:وقت التبديل: 15-20 دقيقة | دقة الإعداد: ±5 مم | سعة التحميل: محفوظة على الطاقة الكاملة طوال النطاق
العوارض العلوية والسفلية مدعومة بصفوف من الأسطوانات الأسطوانية (أسطوانات احتياطية) التي تتعوض بنشاط عن الانحناء المرن تحت الحمل. يتم التحكم في كل أسطوانة دعم بواسطة أسطوانة هيدروليكية متناسبة فردية.
التأثير على الجودة:تحمل الاستقامة: ±1.5 مم على 2200 مم | محاذاة الرفل: تقلل إعادة العمل 40% | توزيع الإجهاد الداخلي: الحمل الموزع يمنع تركز الإجهاد
تكوين اللف المتخصص للمحور المنحرف يمكن إنتاج إطارات المفازة المائلة، جدران الكابينة المائلة، وأقسام التحول دون عمليات تشكيل ثانوية.
نظام الكارتريدج القالب السريع التبديل يمكن تحويله من آلة اللف إلى ضاغط طي الزاوية. الأسطوانة العلوية ترتبط بإدراج القالب الزاوي؛ الأسطوانة السفلية تعمل كطاولة دعم.
عملية التغيير السريع:تركيب الكارتريدج: تحديد دقيق بواسطة كتلة V، 4 مسامير سريعة التحرر | وقت التغيير: أقل من 15 دقيقة | الدقة: تكرار ±0.5 مم
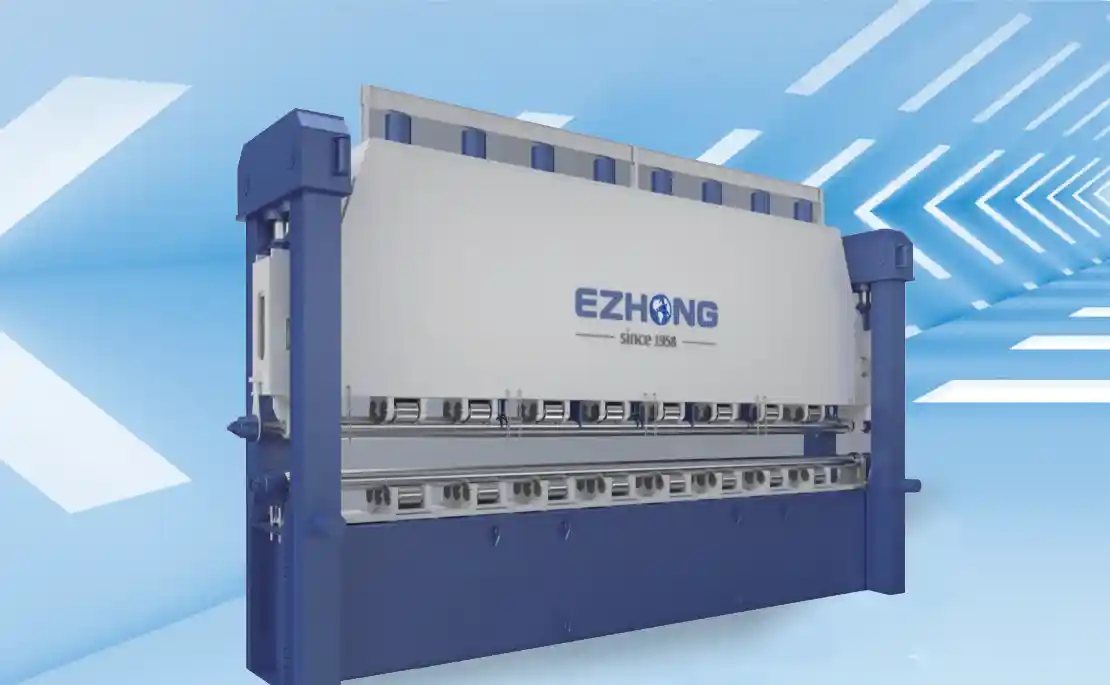
فولاذ هيكلي عالي القوة (Q355, DIN StE355)، مرتاح تمامًا من التوتر. حسب شهادة DNV-GL. انحراف الإطار<0.8 مم تحت الحمل الكامل المقدر عبر عرض 2200 مم. سطحية الإنهاء الدقيقة ±0.5 مم/متر.
اللفات السفلية اليسرى واليمنى مصنوعة من فولاذ 42CrMo مصقول قطر 250-300 مم. محرك كهربائي مخصص 15-30 كيلوواط + معدل 1:60 للمخفض الكوكبي. معدل المخفض الدودي 1:100 مع تركيبة مفصلة موحدة.
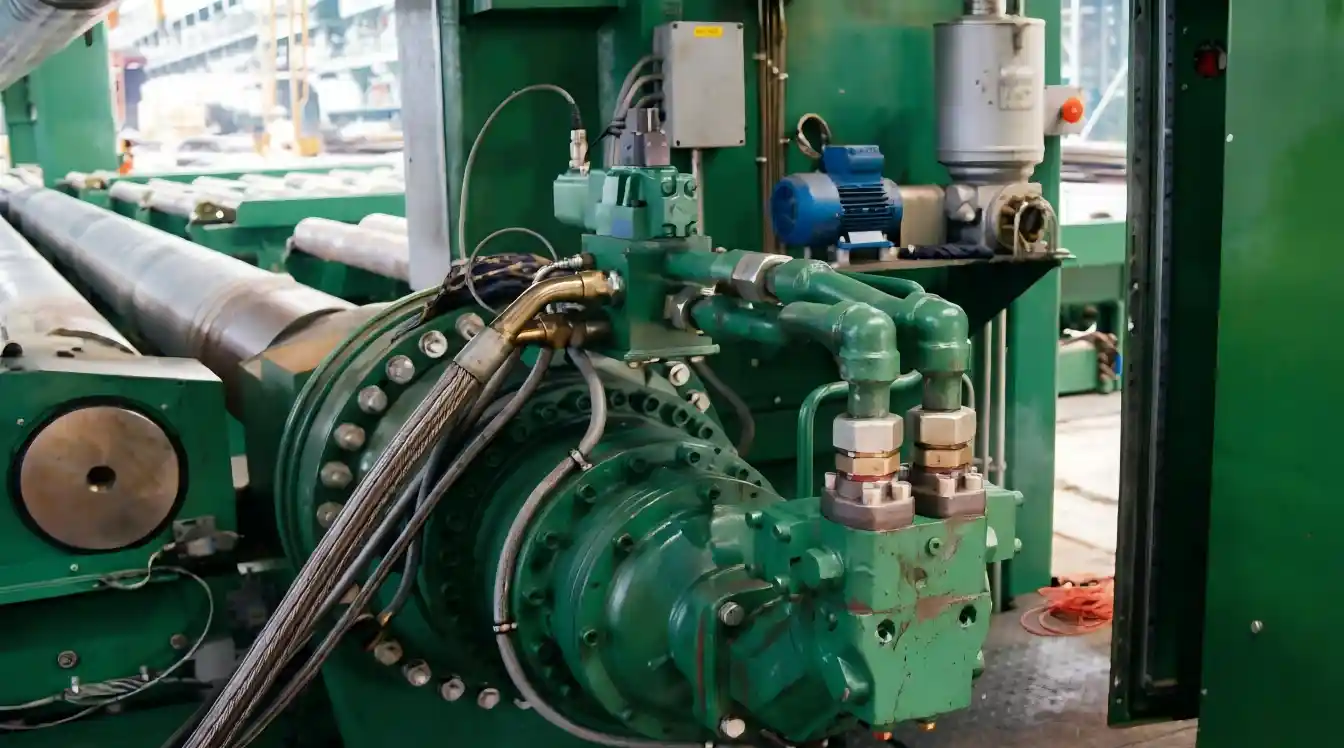
مضخة متحركة بطبقة دوارة قابلة للتغير الإزاحة 100-150 سم3/ثورة. خزان زيت 3000-4000 لتر مع حواجز داخلية. مبرد زيت 40 كيلوواط إطار لوحي. تصفية مطلقة 10μm. صمام تخفيف معتمد من DNV مع أنابيب مقاومة للنار.
دعم العوارض العلوية والسفلية بـ 4-7 أسطوانات أسطوانية بقطر 125 مم. أسطوانات هيدروليكية متناسبة فردية نصف قطرها 40-50 مم. سعة التحمل 300-500 كيلو نيوتن لكل نقطة دعم. دقة الوضع ±2 مم عبر LVDT.
| النموذج | عرض اللوحة (ملم) | الحد الأدنى للنصف القطري (مم) | صفوف الدعم | قوة المحرك (كيلوواط) | السعة (ط) | الأبعاد L×W×H (ملم) |
|---|---|---|---|---|---|---|
| 3R-1000×12500 | 1000 | 600 | — | 30×2 | 150 | 12500×1200×2400 |
| 3R-1500×13500 | 1500 | 600 | — | 55×2 | 200 | 13500×1700×2600 |
| 3R-2000×17000 | 2000 | 650 | — | 75×2 | 250 | 17000×2200×2800 |
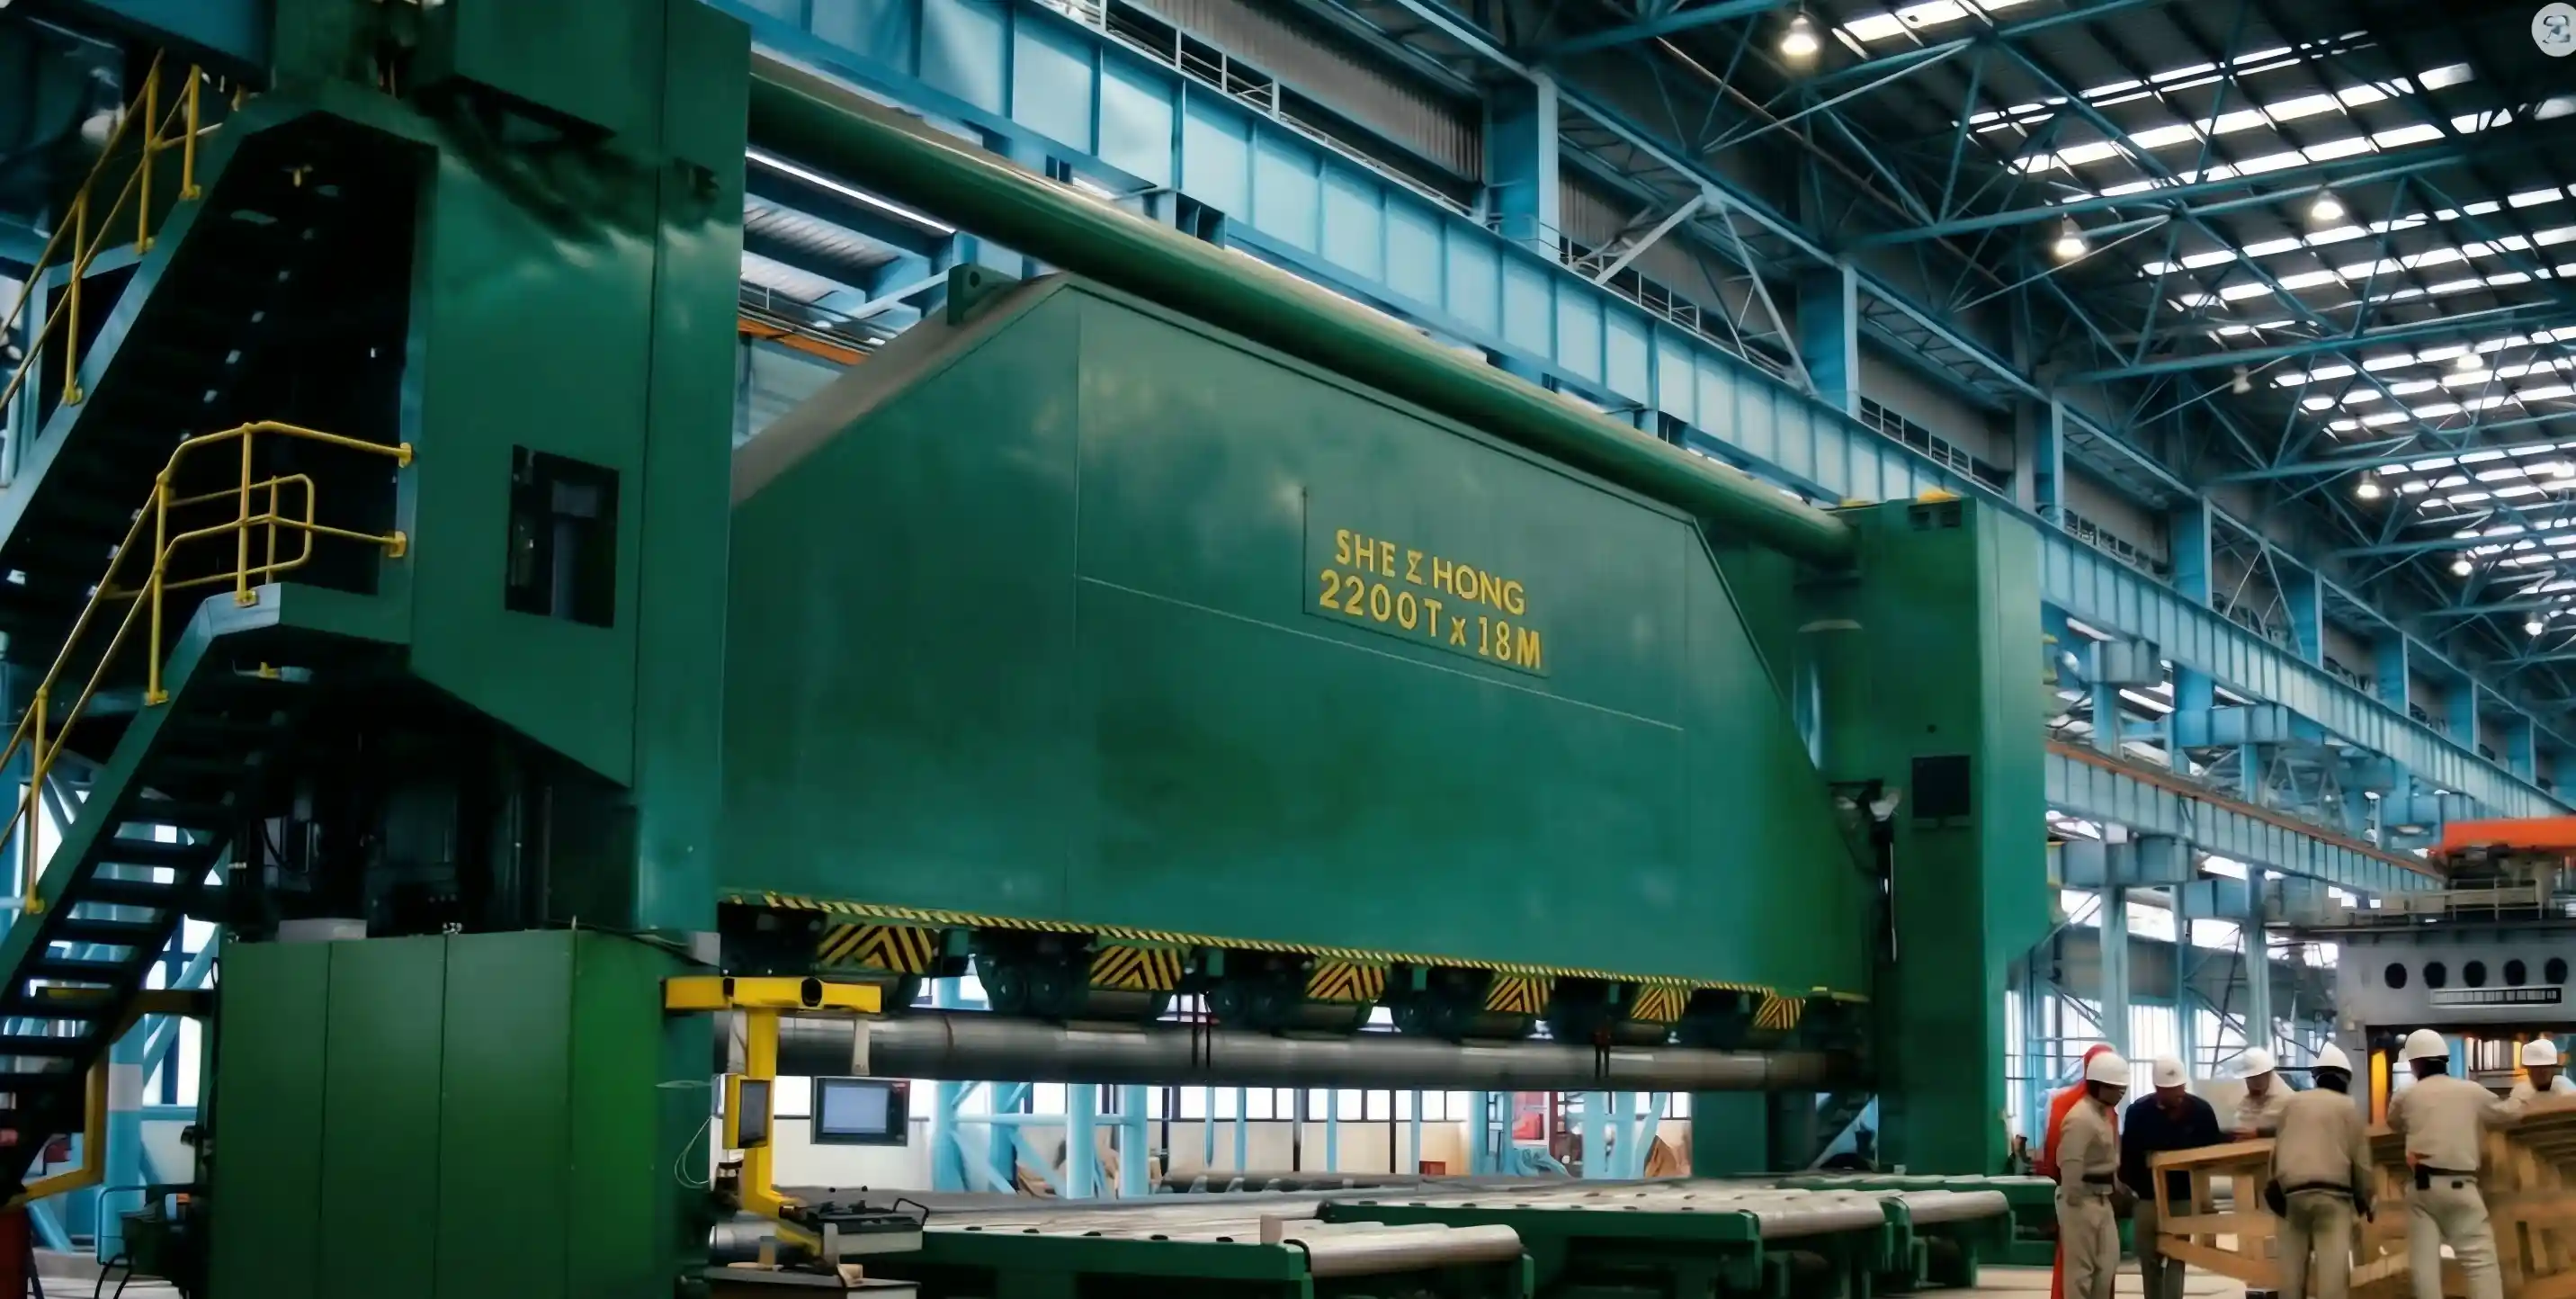
| 3R-2200×18000 | 2200 | 650 | 4(6) | 75×2 | 280 | 18000×2400×3000 |
| 3R-2200×21000 | 2200 | 650 | 4(7) | 75×2 | 300 | 21000×2400×3200 |
أجب على أسئلة قليلة سريعة لمساعدتنا في توصية أفضل آلة طي لوحة مناسبة لتطبيقك.
أح32، أح36، إيهتش36 - درع بحري | سمك 15-40 مم | نصف قطر نموذجي 800-2500 مم | إنهاء سطح مثالي؛ لا خدوش؛ دقة دائرية لمحاذاة اللحام.
درجة A، حديد أسطواني AH32 | سمك 12-25 مم | زاوية نموذجية 30-45° ملف شاذ | اتساق زاوية دقيق ±0.5°؛ انتقال سلس للإطارات لللحام.
AH32، DH36 | سمك 10-30 مم | قطر نموذجي 1200-3000 مم | تقوس ≤1.5%؛ نظافة السطح الداخلي/الخارجي.
درجة A، AH32 | سمك 8-20 مم | عرض نموذجي 200-400 مم | اتساق ملف الخندق؛ الانتقالات السلسة تمنع تجمع الماء.
سبائك متخصصة ثنائية الطبقات 2205، 316L أوستينيتيك | سمك 6-25 مم | تعويض نموذجي ±100-150 مم | دقة هندسة 3D معقدة؛ انتقالات سلسة تقلل التركيزات الإجهادية.
أح36، إيهتش36 - درع عالي الشدة | سمك 20-40 مم | أقسام ملفوفة متعددة ملحومة إلى وصلة صندوقية | دقة أبعاد لثبيت المحرك؛ توزيع موحد للإجهاد.
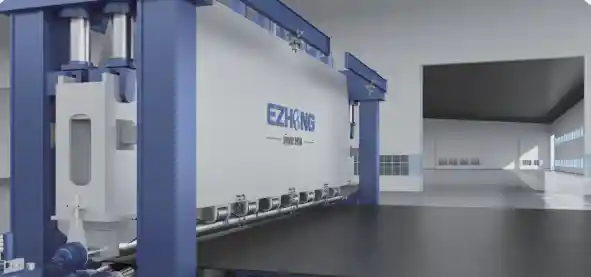
التحدي:آلات 4 لف تقليدية أنتجت زوايا مداخن غير متسقة (±1.5-2°). الأقسام العيوبية تحتاج لحام تصحيح يدوي، يستهلك 3-4 ساعات لكل 100 قسم. اختناق الإنتاج: 40 سفينة/سنة مقابل طلب السوق 60+/سنة.
الحل:آلة لف سفينة 3R-2200×21000 مزودة بعجلات سفلية مستقلة مزدوجة بقدرة لف منحني.
النتيجة:Defect Rate reduced from 8% → 0.5%. Rework Time eliminated 3-4 hours/100 sections. Production Capacity increased from 40 → 62 vessels/year. Annual Revenue Impact +€45M. Payback Period 11 months.
التحدي:تتطلب السفن السياحية الفاخرة أقساماً هيكلية مرئية مثالية. أدى تحمل انحراف الجهاز السابق ±3 مم إلى مشاكل محاذاة في اللحام؛ تكلفة إعادة العمل 800-1200 يورو لكل قسم عبر 80-100 قسم لكل سفينة.
الحل:متكاملة 3R-2200×18000 مع تعويض انحراف متقدم (دعم رولر احتياطي 7 نقاط) + قياس ليزر داخلي خطي.
النتيجة:تم القضاء على العيوب البصرية في جودة السطح؛ تم تحقيق تحمل الاستقامة ±1.5 مم. تم تقليل تكلفة إعادة العمل من 80-120 ألف يورو إلى 5 آلاف يورو لكل سفينة (توفير 94%). تم تقليل وقت التصنيع لتصنيع الهيكل بأسبوعين. لا توجد مطالبات ضمانية لعيوب قسم الهيكل.
التحدي:ارتفاع الطلب على سفن الحاويات يتطلب زيادة الإنتاج 40%. الخط الأساسي للمعدات الحالي غير كافٍ. الحاجة إلى توسعة سريعة للقدرة دون إضافة مساحة أرضية هائلة.
الحل:تمت إضافة الآلة الثانية 3R-2200×21000 مصممة لإنتاج الهندسة المختلطة (أسطوانية + أقسام غريبة).
النتيجة:توسعة القدرة +40% إنتاج السفن دون مساحة أرضية إضافية. استغلال الأصول 87% → 94%. كفاءة المشغلين تم تدريب 6 مشغلين؛ إنتاجية العمل +35%. استرداد الاستثمار 14 شهر.
التحدي:تتطلب سفن الدعم البحري أنواعًا خاصة من الصلب عالي القوة (EH36، 6YK) ذات منحنيات عدوانية. تعرضت الآلة السابقة لمعدل تجرد المواد بنسبة 12% بسبب عيوب السطح أثناء اللف الغريب.
الحل:Deployed 3R-2200×18000 with dedicated EH36-optimized pressure curve + enhanced surface protection (ceramic-coated upper roller).
النتيجة:Scrap Rate reduced from 12% → 0.8%. Material Yield improved from 88% → 99.2%. Annual Savings €420K material cost reduction. Quality Confidence enabled supply to ultra-premium clients.
الحد الأدنى للشعاع تحت الحمل الكامل هو 600-650 مم حسب الموديل. تحت الحمل النصفي (150T) يمكن الوصول إلى 500 مم. يؤثر سمك المواد والدرجة بشكل كبير على الشعاع المحقق—الفولاذات عالية القوة (EH36) تتطلب أشعاعات أكبر من الدرجات الأقل.
سبع أسطوانات هيدروليكية للدعامة المستقلة يتم التحكم بها بواسطة خوارزمية PLC. يقوم التغذية المرتدة للضغط في الوقت الفعلي من كل نقطة دعم بحساب التوزيع المثالي للحمل لمواجهة انثناء الحامل. يوفر قياس الليزر حلقة التغذية المرتدة؛ التحولات >0.5 مم تثير تعديل نقطة الدعم التلقائي.
نعم. يتوافق المحرك مع سطح المايل سكيل (نموذجي لشحنات الصفائح من الدرجة البحرية). يزيل المساحيب المتكاملة الجسيمات من المايل سكيل قبل اللف. التوصية: تنظيف بالرمل إلى Sa 2.5 قبل اللف لتحسين الجودة السطحية.
نطاق الانحراف ±150 مم من المحور المركزي يمكن إنتاج الزوايا من 0-45°. الدقة ±0.5° تحمل الزاوية محافظ عليها عبر التحكم الهيدروليكي الخدمي في الإمالة. سعة التحميل عند انحراف 30° هي ~80% القدرة التصنيفية؛ عند انحراف 45°، ~60% القدرة التصنيفية.
تقريبًا 12-15 دقيقة لكل تبديل خرطوش (بما في ذلك تنظيف نظام الضغط). لا تحتاج أدوات خاصة؛ صيانة على مستوى المشغل. الخراطيش متبادلة جسديًا عبر الأسطول؛ تكرار ±0.5 مم.
500 ساعة تشغيل (عادة 3-4 أسابيع في عملية نوبة مزدوجة مستمرة). يشمل الصيانة تغيير زيت الهيدروليك وفلتر، إعادة تليين المحامل، تنظيف لفافات الصمام النسبي، معايرة صمام الضغط، فحص الإغلاق. دورة الصيانة الكاملة: 12-16 ساعة.
نعم. اتصال Ethernet/RS-485 قياسي. يشمل تصدير البيانات: معرف الوظيفة، نوع القسم، درجة المادة، السمك، نصف قطر الثني، وقت الإنتاج، معرف المشغل، قياسات الجودة، حالة النجاح/الفشل. يتطلب التكامل عادة 2-3 أسابيع هندسة + تنسيق IT.
نعم. اللف البارد قياسي (درجة حرارة محيطية كحد أقصى 50 درجة مئوية). النسخة اللف الساخن متاحة (حتى 1000 درجة مئوية لسبائك متخصصة مثل الستيل دبلتكس، الستيل أوستينيتيك). يمكن لنفس الآلة التبديل بين الوضعين بإعادة التكوين؛ نوصي بوقت استقرار 2-3 ساعات بين التحولات الساخن/البارد لمنع التشوه الحراري.
شهادة DNV-GL (تساوي Det Norske Veritas - Lloyd's Register للاستخدام البحري). تغطي إعدادات تخفيف الضغط، مواصفات خراطيم، متطلبات سائل هيدروليكي من الدرجة البحرية، سلامة كهربائية في بيئة حوض السفن. توفر شهادة ABS كخيار.
معايرة المصنع أثناء التشغيل ترسم منحنى انحراف الشعاع عبر نطاق التحميل الكامل. يُوصى بمعايرة موقعياً سنوياً عبر إجراء قياس الليزر وتدوين الإعداد (2-3 ساعات). توفر جدولاً بحثياً للوحة التحكم للمشغل؛ يعدل تلقائياً الضغط الداعم حسب المواد/السمك.
جميع صمامات الضغط التناسبي ترجع مركزياً إلى الوضع المحايد (الوضع الآمن للخمول). يحافظ الضغط المتراكم في خزان الارتداد على إلغاء التحميل بشكل متحكم عبر صمام تخفيف الضغط. يبقى القطعة بأمان على الجهاز؛ لا خطر سقوط حر. يمكن للعامل إلغاء التحميل يدوياً عبر مضخة يدوية إذا كانت الطاقة الطارئة غير متوفرة.
نعم. تتطلب هذه المواد منحنيات ضغط مختلفة وسرعات أبطأ (1.0-2.0 م/دقيقة مقابل 2.5-4.0 م/دقيقة قياسية). يتكيف التحكم PLC مع الملفات الخاصة بالمواد المخزنة في قاعدة البيانات. نوصي بالتشاور مع هندسة EZHONG لإنتاج السبيكات المتخصصة لأول مرة.
| ملحق | وقت التسليم | وظيفة | سمك اللوح (ملم) |
|---|---|---|---|
| تعويض انحناء متقدم (7 نقاط) | 6 أسابيع | مصفوفة دعم أسطوانات فاخرة لأقسام مستوية جداً | ضروري للسفن الفاخرة؛ يسمح الاستقامة ±1.5 مم بأن تكون الأسطح المرئية مثالية تماماً |
| نظام قياس ليزر داخلي | 10 أسابيع | تغذية الوقت الفعلي للقطر، التشوه، الاستقامة | يكتشف العيوب أثناء اللف؛ يسمح بتصحيح الضغط التلقائي؛ جودة التمرير الأولى 99.5% |
| مكتبة السليكات السريعة التبديل | 8 أسابيع | 6-8 ملفات قوالب مختلفة للقدرة متعددة الوظائف | يحول الجهاز من اللف إلى ثني الزوايا إلى إنتاج المنافذ المنزلقة |
| حزمة اللف غير المتمركز بدقة | 6 أسابيع | تحكم سيرفو محسن لإنتاج الانزلاق والزاوية | دقة زاوية ±0.3 درجة لتثبيت الفتحة؛ يلغي التصحيح اليدوي |
| نظام زيت هيدروليكي من الدرجة البحرية | 4 أسابيع | سائل مقاوم للتآكل + تبريد محسن + ختم رذاء الملح | حاسم للعمليات الاستوائية/البحرية؛ يمدد عمر مكونات الهيدروليك 40% |
| واجهة محطة اللحام التمهيدي المتكاملة | 9 أسابيع | التوجيه المنسق مع روبوت اللحام اللاحق | يضمن دقة نقل الأقسام ±2 مم؛ يسرع تسليم العمل؛ يمنع التلف |
| ناقل أفقي لنقل الصفائح | 10 أسابيع | ناقل متحرك يربط إخراج الأسطوانة بمحطة التحضير لللحام | يزيل حركة القسم اليدوية؛ يسرع سير العمل؛ يمنع الخدوش |
| الصيانة عن بعد والصيانة التنبؤية | 6 أسابيع (الاشتراك: 12 ألف يورو سنوياً) | المراقبة القائمة على السحابة، التنبيهات الفاشلة المبنية على ML | يمنع 85% من وقت التوقف غير المتخطط؛ يقدّر مشغلو البحرية الموثوقية |
| حزمة إعدادات اللف الساخن | 12 أسبوع | أسطوانات محسنة، تبريد محسن، عزل | يُمكّن معالجة سبيكات متخصصة (دوبليكس، أوستنيتيك) حتى 1000 درجة مئوية |
| ترقية شهادة DNV-GL | 8 أسابيع | موافقة تنظيمية بحرية من جهة خارجية | مطلوب للتأمين/التصنيف في بعض حوامل السفن؛ يضيف قيمة إعادة البيع |